
Comment souder à l'étain : fer, température et soudure froide
Comment souder à l'étain pas à pas : température du fer, étain avec ou sans plomb, étamage de la panne, barrettes de broches, soudure froide et dessoudage.
Voici la réponse courte à la question comment souder à l'étain : tu poses la panne propre et étamée du fer à souder en même temps sur la pastille de cuivre du circuit et sur la patte du composant, et tu chauffes la jonction pendant 1–2 secondes ; ensuite tu apportes le fil d'étain sur la jonction chaude, pas sur le fer. Quand l'étain fond et s'étale sur la pastille et la patte, tu retires d'abord le fil, puis le fer, et tu ne bouges pas la pièce tant que la soudure n'a pas refroidi. À la bonne température, l'opération dure 3–4 secondes et laisse une soudure lisse en forme de petit volcan autour de la patte.
Si tu travailles avec Arduino, l'ESP32 ou le Raspberry Pi Pico, tu ne pourras pas éviter la soudure très longtemps : la plupart des modules capteurs sont livrés avec leur barrette de broches à part dans un sachet, le Pico et l'Arduino Pro Mini arrivent généralement sans broches, et les fils des moteurs d'une voiture robot ou les extrémités des rubans LED doivent aussi être soudés. Dans ce guide, tu vas apprendre pas à pas à choisir un fer à souder et du fil d'étain, régler la température, nettoyer et étamer la panne, et souder des barrettes de broches sur des modules. Tu verras ensuite comment distinguer une bonne soudure d'une mauvaise, repérer et corriger les soudures froides et les ponts d'étain, dessouder avec une pompe et une tresse, raccorder des fils et les isoler avec de la gaine thermorétractable, ainsi que les règles de sécurité qui protègent ta santé et ta carte.
Qu'est-ce que la soudure à l'étain et comment ça marche ?
La soudure à l'étain utilise un alliage à base d'étain dont le point de fusion est bien plus bas que celui du cuivre (environ 180–230 °C). Quand l'étain fondu touche une surface de cuivre propre, il la mouille : une fine couche intermétallique se forme entre l'étain et le cuivre, et les deux métaux se lient chimiquement. L'étain n'est donc pas une colle ; il crée une liaison à la fois électrique et mécanique entre la patte du composant et l'anneau de cuivre du circuit (la pastille). Deux conditions sont nécessaires pour que cette liaison se forme : les surfaces doivent être chauffées au-dessus du point de fusion de l'étain, et la couche d'oxyde qui les recouvre doit être éliminée. Le fer fournit la chaleur, et le flux (colophane) contenu dans le fil d'étain dissout l'oxyde. Quand l'étain n'accroche pas, le problème vient presque toujours de l'un de ces deux points : soit la jonction n'est pas assez chaude, soit le flux a brûlé et la surface s'est réoxydée.
Choisir son fer à souder : puissance, régulation de température et panne
Quand tu achètes un fer pour l'électronique, la première chose à regarder n'est pas la puissance en watts, mais la régulation de température. Les fers crayons bon marché sans régulation continuent de chauffer tant qu'ils sont branchés et peuvent dépasser 400 °C au repos ; la panne noircit alors très vite, le flux brûle instantanément et les pastilles peuvent se décoller du circuit. Un fer à température réglable maintient la panne à la valeur choisie. Les watts n'indiquent pas la température atteinte, mais la vitesse à laquelle l'élément chauffant récupère : un fer régulé de 60 W retrouve sa température bien plus vite qu'un fer de 25 W lorsqu'il touche une grande zone de masse (GND). Pour l'électronique de loisir, le point de départ idéal est une station de soudage ou un fer crayon réglable de 50–80 W, ajustable entre 200 et 450 °C.
| Type de fer | Puissance typique | Régulation de température | Pour les projets Arduino |
|---|---|---|---|
| Fer crayon non régulé | 25–40 W | Aucune | Ça dépanne ; la panne s'use vite, gros risque de décoller les pastilles |
| Fer crayon réglable | 60–80 W | Molette ou réglage numérique | Un bon début |
| Station de soudage | 50–90 W | Numérique, avec capteur | Le meilleur choix ; les pannes se changent facilement |
| Fer intelligent alimenté en USB-C | 40–90 W (selon le chargeur) | Numérique | Portable ; nécessite un chargeur USB-C PD puissant |
| Pistolet à souder | 100 W et plus | Aucune | Prévu pour les gros câbles, pas pour les circuits imprimés |
| Station à air chaud | Selon l'élément chauffant | Numérique | Pour dessouder des CMS et rétracter la gaine |
La température se règle en fonction de l'étain utilisé. La règle est simple : la panne doit être environ 120–150 °C au-dessus du point de fusion de l'étain, car la chaleur se perd en passant de la panne à la jonction, et la jonction elle-même doit dépasser franchement le point de fusion. Les valeurs ci-dessous sont un bon point de départ pour les barrettes au pas de 2,54 mm et les composants traversants classiques :
| Fil d'étain | Point de fusion | Température de panne conseillée |
|---|---|---|
| Sn63/Pb37 (au plomb, eutectique) | 183 °C | 300–330 °C |
| Sn60/Pb40 (au plomb) | 183–190 °C | 320–350 °C |
| SAC305 (Sn96,5/Ag3/Cu0,5, sans plomb) | 217–220 °C | 350–370 °C |
| Sn99,3/Cu0,7 (sans plomb) | 227 °C | 360–380 °C |
| Grande zone de masse, gros câble | Identique | 20–30 °C de plus ou une panne plus large |
Le choix de la panne compte autant que la température. La chaleur passe par la surface avec laquelle la panne touche la jonction ; une panne conique pointue ne touche la patte d'une barrette qu'en un seul point et transmet la chaleur lentement. Les débutants compensent en montant la température et finissent par brûler la carte. Pour les composants traversants (THT) et les barrettes de broches, une panne tournevis (type D) de 1,6–2,4 mm ou une panne biseautée de type C est idéale. La panne conique fine n'est utile que pour les travaux CMS très serrés ; pour les gros fils et les bornes de moteur, prends une panne tournevis de 3 mm ou plus.
Choisir son étain : avec plomb, sans plomb et âme de colophane
Le fil d'étain est un fin fil d'alliage avec une ou plusieurs âmes de flux à l'intérieur. Sur l'emballage, tu trouves un code comme Sn60/Pb40 : l'alliage contient 60 pour cent d'étain (Sn) et 40 pour cent de plomb (Pb). Les étains au plomb fondent à plus basse température, coulent facilement et laissent une surface brillante ; c'est donc le choix le plus tolérant pour apprendre. Le Sn63/Pb37 en particulier est un alliage eutectique : il se solidifie d'un coup à une seule température (183 °C) et, comme il ne passe pas par un état pâteux en refroidissant, le risque de soudure froide est plus faible même si la pièce bouge légèrement. Les étains sans plomb (alliages étain-argent-cuivre comme le SAC305) sont utilisés dans l'électronique commerciale à cause de la directive RoHS ; ils demandent une température plus élevée, coulent un peu moins bien et ont naturellement un aspect mat.
| Caractéristique | Au plomb (Sn63/Pb37, Sn60/Pb40) | Sans plomb (SAC305) |
|---|---|---|
| Point de fusion | 183–190 °C | 217–220 °C |
| Écoulement et mouillage | Très bons, tolérant | Plus lent, demande plus de flux |
| Aspect d'une bonne soudure | Brillant, lisse | Mat ou satiné, légèrement granuleux |
| Durée de vie de la panne | Longue | Plus courte à cause de la température et de la teneur en étain |
| Santé | Contient du plomb, se laver les mains est indispensable | Sans plomb, mais les fumées de flux restent nocives |
| Utilisation | Loisir, réparation, apprentissage | Produits commerciaux, travaux soumis à RoHS |
Pour le diamètre, 0,6–0,8 mm est idéal pour les composants traversants comme les barrettes au pas de 2,54 mm, les résistances et les LED ; le fil de 1 mm convient aux gros câbles et aux bornes de moteur, tandis que le 0,3–0,5 mm évite de mettre trop d'étain sur les CMS. Le flux contenu dans le fil représente en général 1–3 pour cent du poids, et l'emballage indique rosin (colophane), RMA ou no-clean. La colophane est le type classique ; le flux no-clean laisse peu de résidus et peut rester en place dans la plupart des travaux de loisir. Pour dessouder ou supprimer des ponts, il vaut vraiment la peine d'avoir en plus un stylo de flux ou un flux en pâte à base de colophane prévu pour l'électronique. Les résidus de flux bruns et collants qui restent à la fin se nettoient à l'alcool isopropylique (IPA à 99 pour cent) avec une vieille brosse à dents.
Le matériel nécessaire pour souder
- Fer à souder réglable et support : Le support est indispensable pour ne jamais poser le fer chaud sur la table.
- Fil d'étain : 0,8 mm avec âme de colophane ; pour débuter, du Sn60/Pb40 ou du Sn63/Pb37.
- Nettoyeur de panne : Laine de laiton (conseillée) ou éponge en cellulose légèrement humide.
- Stylo de flux ou pâte à la colophane : Pour supprimer les ponts, dessouder et travailler sur des surfaces oxydées.
- Tresse à dessouder et pompe à dessouder : Pour défaire une soudure ratée.
- Pince coupante et pince à dénuder : Pour couper les pattes et dénuder proprement les fils.
- Gaine thermorétractable : Un petit assortiment 2:1 en plusieurs diamètres.
- Troisième main ou support de circuit : Pour maintenir la carte et les fils ; les modèles avec loupe aident pour les travaux fins.
- Lunettes de protection et extracteur de fumées : Ils protègent tes yeux des projections d'étain et tes poumons des fumées de flux.
- Multimètre : Pour vérifier les courts-circuits et les coupures après la soudure.
Nettoyer et étamer la panne du fer à souder
Une panne de fer à souder est un cœur en cuivre recouvert d'une couche de fer à l'extérieur. Tant que ce revêtement reste mouillé d'étain, il transmet très bien la chaleur à la jonction. Au contact de l'air, surtout si elle reste au repos à haute température, la panne s'oxyde, noircit et n'accepte plus l'étain : au lieu de s'y accrocher, l'étain forme des billes et tombe. On parle alors de panne morte. Le secret pour la garder en vie est de la maintenir toujours recouverte d'une fine couche d'étain ; c'est ce qu'on appelle étamer la panne.
- Première utilisation : Dès qu'une panne neuve commence à chauffer et atteint environ 200 °C, applique-lui du fil d'étain et étame-la entièrement. Ainsi, elle ne s'oxyde pas dès la première minute.
- Toutes les quelques soudures : Plante la panne dans la laine de laiton ou essuie-la rapidement sur l'éponge humide. L'éponge doit être essorée et à peine humide, pas trempée ; utilise de l'eau distillée ou filtrée.
- Étame juste après le nettoyage : Mets un peu d'étain frais sur la panne propre et brillante. Une panne propre mais nue s'oxyde à nouveau en quelques secondes.
- Pendant les pauses : Laisse une petite goutte d'étain sur la panne avant de reposer le fer sur son support ; si tu fais une pause de plus de quelques minutes, baisse la température vers 200 °C ou éteins le fer.
- Avant d'éteindre : N'essuie pas la panne ; recouvre-la d'une couche épaisse d'étain puis éteins. Cette couche la protège de l'air pendant qu'elle refroidit.
- Si la panne a noirci : Plonge plusieurs fois la panne chaude dans un régénérateur de panne (tip tinner) et nettoie-la dans la laine de laiton. Ne ponce, ne lime et ne gratte jamais la panne au cutter ; une fois le revêtement de fer parti, la panne meurt définitivement en peu de temps.
Comment souder pas à pas
Les étapes ci-dessous concernent la soudure d'un composant traversant (THT), comme une résistance, une LED ou une barrette de broches, sur une carte. Si tu fais tes premiers essais sur une vieille carte ou avec quelques résistances sur une plaque à trous, ta main prendra vite le coup.
- Préparation : Règle le fer à la température adaptée à ton étain, nettoie et étame la panne. Si la carte ou les pattes sont grasses ou oxydées, essuie-les à l'alcool.
- Place le composant : Passe les pattes dans les trous et écarte-les légèrement vers l'extérieur, d'environ 30°, pour que le composant ne tombe pas quand tu retournes la carte.
- Chauffe : Pose la panne avec un angle d'environ 45° de manière à toucher la patte et la pastille de cuivre en même temps, et maintiens-la 1–2 secondes.
- Apporte l'étain : Approche le fil d'étain, du côté opposé au fer, du point où la patte rejoint la pastille. C'est la jonction chaude qui doit faire fondre le fil ; ne le pose pas sur la panne pour le faire couler.
- Dose la quantité : Arrête-toi quand l'étain recouvre toute la pastille et forme un petit cône autour de la patte. Pour une broche de barrette au pas de 2,54 mm, 2–4 mm de fil suffisent généralement.
- Retire d'abord le fil, puis le fer : Après avoir retiré le fil, garde le fer en place une demi-seconde de plus, puis éloigne-le en remontant le long de la patte.
- Ne bouge pas : L'étain se solidifie en 2–3 secondes ; ne bouge ni la carte ni le composant pendant ce temps, et inutile de souffler dessus.
- Coupe la patte et vérifie : Coupe la patte en trop à la pince coupante juste au-dessus de la soudure, en laissant environ 1 mm ; tiens le bout avec le doigt pour qu'il ne parte pas. Pour finir, inspecte la soudure sous un bon éclairage.
À la bonne température, l'opération complète ne devrait pas dépasser 3–5 secondes. Si l'étain ne coule pas en 5 secondes, ne continue pas à chauffer la jonction ; retire le fer, laisse refroidir, ajoute un peu de flux, nettoie la panne et recommence. Il existe une petite astuce pour faire passer la chaleur plus vite : au moment où tu poses le fer, touche le point de contact avec une toute petite quantité d'étain. Cette goutte d'étain fondu agit comme un pont thermique et augmente la surface de contact. En revanche, transporter de l'étain sur la panne pour l'étaler sur la jonction est une erreur : le flux de l'étain qui attend sur la panne brûle en quelques secondes, et c'est un étain oxydé, qui ne coule plus, qui arrive sur la jonction.
Souder des barrettes de broches et des modules
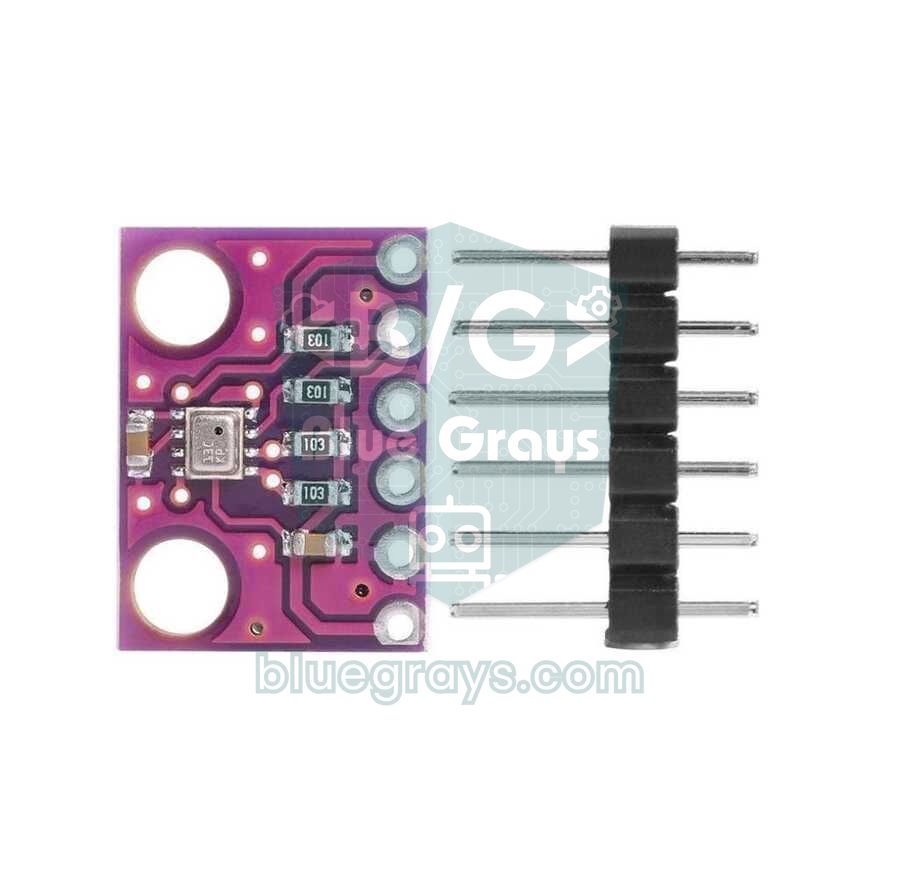
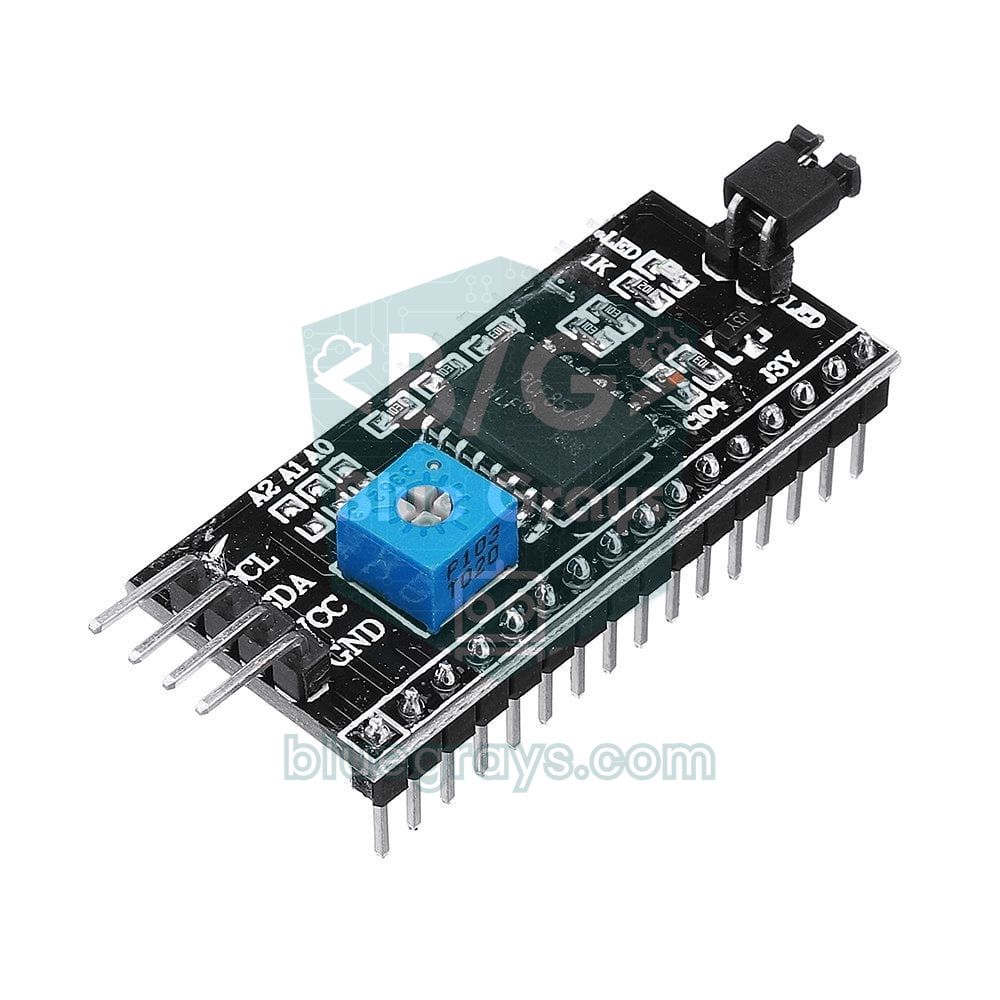
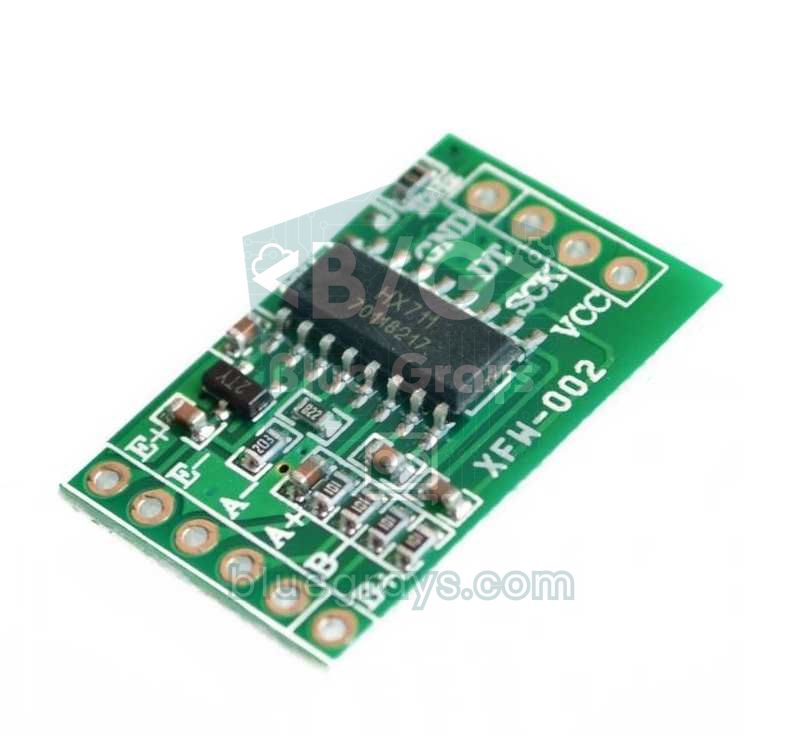
La soudure que tu feras le plus souvent dans tes projets Arduino consiste à fixer une barrette de broches (connecteur mâle au pas de 2,54 mm, souvent appelé header) sur un capteur ou un module. Des modules comme le MPU-6050, le BME280 et le HX711, les adaptateurs I2C pour LCD, le Raspberry Pi Pico et l'Arduino Pro Mini sont souvent livrés avec leurs broches non soudées. La vraie difficulté n'est pas la soudure elle-même, mais de garder les broches parfaitement droites et perpendiculaires à la carte. Le plus simple est d'utiliser une breadboard comme gabarit.
- Détache de la barrette autant de broches qu'il t'en faut avec une pince coupante ou une pince plate ; coupe une broche plus loin pour ne pas abîmer le plastique de la dernière broche.
- Enfonce les longues pattes de la barrette dans la breadboard, avec le même écartement que les rangées de broches du module. Pour les cartes à deux rangées (Pico, Pro Mini), place les deux barrettes en même temps.
- Pose le module sur les pattes courtes, face portant les puces et les composants vers le haut.
- Soude d'abord une seule broche d'angle, puis regarde de côté si le module est bien à plat.
- S'il est de travers, réchauffe cette broche et redresse le module en appuyant doucement avec un stylo ou une pince brucelles, pas avec le doigt.
- Une fois sûr qu'il est droit, soude la broche de l'angle opposé ; le module est alors tenu en deux points.
- Soude les autres broches une à une. Ne reste pas plus de 2–3 secondes sur chaque broche pour ne pas chauffer le plastique de la breadboard ; sur les cartes à nombreuses broches, alterne entre les deux côtés pour laisser la chaleur se répartir.
- À la fin, retire le module de la breadboard, inspecte toutes les broches de près à la loupe ou avec l'appareil photo de ton téléphone, et vérifie qu'il n'y a aucun pont entre broches voisines.

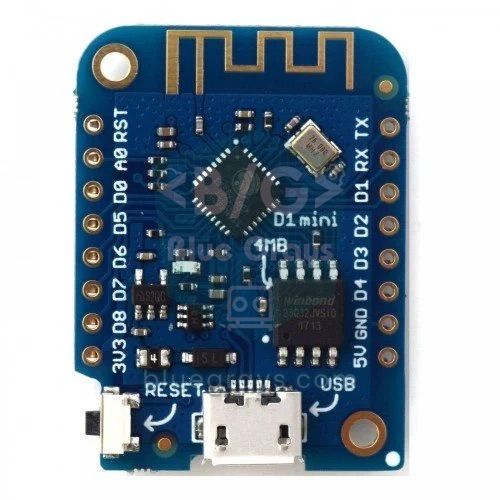
Sur le Raspberry Pi Pico, tu soudes 40 broches réparties en deux rangées de 20 ; la première fois, cela peut prendre 10–15 minutes, alors ne te presse pas. Sur le Pico, les numéros GP sont imprimés sur la face inférieure de la carte et deviennent invisibles une fois les barrettes montées par-dessous ; garde donc un schéma de brochage à côté de toi. Comme ses bords sont crénelés (castellated, avec des demi-trous), le Pico peut aussi être soudé directement sur une autre carte sans barrettes. Pour connaître le rôle de chaque broche, consulte Qu'est-ce que le Raspberry Pi Pico ?. Quand tu soudes un adaptateur I2C sur un écran, assure-toi que les broches 1 correspondent ; les détails sont dans Utiliser un écran LCD I2C. Si tu ne sais pas quelle broche va où, ouvre le brochage de ta carte dans l'outil Pinout.
Bonne et mauvaise soudure : comment les reconnaître ?
Une bonne soudure ressemble à un petit cône, ou volcan, qui recouvre toute la pastille et monte vers la patte en suivant une courbe concave. Ses bords se fondent dans la pastille et la patte avec un angle faible, ce qui montre que l'étain a mouillé les deux surfaces. Avec de l'étain au plomb, la surface est brillante et lisse. Avec de l'étain sans plomb, même une bonne soudure paraît mate ou satinée ; avec le sans-plomb, juge donc la forme plutôt que la brillance. Dans les trous métallisés, si l'étain remplit le trou et forme aussi un fin anneau de l'autre côté de la carte, la chaleur a bien traversé le trou.
| Aspect | Ce que ça signifie | Solution |
|---|---|---|
| Cône lisse et concave ; pastille entièrement couverte | Bonne soudure | Ne rien faire |
| Bombée comme une bille ou une goutte, bords qui ne se fondent pas dans la pastille | Trop d'étain, ou pastille pas chauffée et pas de mouillage | Ajoute du flux, réchauffe et retire l'excédent à la tresse |
| Surface grise, mate, rugueuse, fissurée ou plissée | Soudure froide, ou jonction qui a bougé en refroidissant | Ajoute du flux et réchauffe jusqu'à ce que la jonction coule entièrement |
| Pastille en partie visible, trou non rempli | Pas assez d'étain | Réchauffe et ajoute un peu d'étain |
| Étain relié à la broche voisine | Pont d'étain, court-circuit | Sépare avec du flux et une panne propre, ou retire à la tresse |
| Anneau sombre autour de la patte, l'étain n'a pas pris sur la patte | Patte oxydée ou pas chauffée | Nettoie la patte, ajoute du flux et ressoude en chauffant aussi la patte |
| Pointe effilée (comme un glaçon) | Flux épuisé ou fer retiré trop lentement | Ajoute un peu de flux et refonds d'une touche brève |
| Flux brun brûlé, pastille soulevée ou arrachée | Température trop élevée ou chauffe trop longue | Baisse la température ; relie la pastille arrachée à sa piste avec un fil fin |
Soudure froide et pont d'étain
Une soudure froide (on parle aussi de soudure sèche) se produit quand l'étain a fondu et repose sur la jonction, mais n'a pas formé de véritable liaison avec le cuivre. Elle a trois causes typiques : la jonction n'a pas été assez chauffée (souvent seule la patte ou seule la pastille a chauffé), la surface était oxydée et le flux insuffisant, ou le composant a bougé pendant que l'étain se solidifiait. La soudure froide est une panne sournoise, car le circuit fonctionne parfois et parfois non. Un capteur qui refonctionne quand tu appuies sur le module, un périphérique I2C qui disparaît de temps en temps ou un robot qui redémarre avec les vibrations signalent généralement une soudure froide. La solution est simple : ajoute un peu de flux sur la jonction, chauffe-la avec une panne propre jusqu'à ce que l'étain coule entièrement et brille, et ajoute si besoin une pointe d'étain frais.
Un pont d'étain se forme quand l'excès d'étain crée un passage entre deux broches voisines. Il apparaît facilement, même sur des barrettes au pas de 2,54 mm, et peut relier deux signaux ou, pire, le 5V et le GND. Pour supprimer un pont, applique d'abord du flux, puis fais glisser la panne propre et étamée du milieu du pont vers l'extérieur, en t'éloignant des broches ; grâce au flux, l'étain se répartit sur les deux broches. S'il reste trop d'étain, retire-le avec la tresse à dessouder. Le moyen le plus fiable de trouver des ponts invisibles est de tester les broches voisines avec la fonction continuité (bip) du multimètre ; la méthode est expliquée dans Comment utiliser un multimètre.
Après la vérification au multimètre, tu peux utiliser la carte elle-même comme outil de test. Le sketch ci-dessous maintient à l'état HIGH les broches de signal d'un Arduino Uno, Nano ou Pro Mini grâce aux résistances de pull-up internes. Enfiche la carte aux barrettes fraîchement soudées sur une breadboard, relie un fil de connexion à une broche GND et touche les broches une à une avec l'extrémité libre du fil. Dans le moniteur série (9600 bauds), chaque contact doit afficher uniquement le nom de la broche touchée.
1// Lehim testi: header pinlerine GND kablosuyla tek tek dokun / Solder test: touch each header pin with a GND wire
2// Önce multimetreyle 5V ile GND arasında kısa devre olmadığını ölç / First make sure 5V and GND are not shorted (multimeter)
3// 0-1 seri port, 13 dahili LED yüzünden listede yok / 0-1 (serial) and 13 (onboard LED) are left out
4const uint8_t PINS[] = {2, 3, 4, 5, 6, 7, 8, 9, 10, 11, 12, A0, A1, A2, A3, A4, A5};
5const uint8_t PIN_COUNT = sizeof(PINS) / sizeof(PINS[0]);
6bool wasLow[PIN_COUNT];
7
8void printPin(uint8_t pin) {
9  if (pin >= A0) {                       // analog pinleri A0..A5 diye yaz / print analog pins as A0..A5
10    Serial.print('A');
11    Serial.print(pin - A0);
12  } else {
13    Serial.print('D');
14    Serial.print(pin);
15  }
16}
17
18void setup() {
19  Serial.begin(9600);
20  for (uint8_t i = 0; i < PIN_COUNT; i++) {
21    pinMode(PINS[i], INPUT_PULLUP);      // boştayken HIGH okunur / reads HIGH while idle
22  }
23  delay(50);
24  Serial.println(F("Lehim testi basladi / Solder test started"));
25  for (uint8_t i = 0; i < PIN_COUNT; i++) {
26    wasLow[i] = (digitalRead(PINS[i]) == LOW);
27    if (wasLow[i]) {                     // dokunmadan LOW: GND'ye köprü / LOW untouched: bridged to GND
28      Serial.print(F("GND'ye kisa devre? / Short to GND? "));
29      printPin(PINS[i]);
30      Serial.println();
31    }
32  }
33}
34
35void loop() {
36  bool changed = false;
37  uint8_t lowCount = 0;
38  for (uint8_t i = 0; i < PIN_COUNT; i++) {
39    bool low = (digitalRead(PINS[i]) == LOW);
40    if (low != wasLow[i]) {
41      wasLow[i] = low;
42      changed = true;
43    }
44    if (low) lowCount++;
45  }
46  if (changed && lowCount > 0) {         // yalnız değişince yaz / print only on change
47    Serial.print(F("LOW:"));
48    for (uint8_t i = 0; i < PIN_COUNT; i++) {
49      if (wasLow[i]) {
50        Serial.print(' ');
51        printPin(PINS[i]);
52      }
53    }
54    if (lowCount > 1) {
55      Serial.print(F("  <- kopru olabilir / possible bridge"));
56    }
57    Serial.println();
58  }
59  delay(20);                             // dokunma titreşimini süz / filter contact bounce
60}| Ce que tu vois dans le moniteur série | Signification |
|---|---|
| La broche touchée apparaît seule | La soudure est bonne |
| Tu touches une broche mais rien ne s'affiche | Coupure ou soudure froide ; la broche n'est pas reliée à la carte |
| Toucher une broche en affiche deux à la fois | Il y a un pont d'étain entre ces deux broches |
| Alerte de court-circuit vers GND au démarrage | Cette broche est reliée au GND par un pont |
Les broches 0 et 1 ne sont pas dans la liste car elles servent au port série, et la 13 non plus car sa LED intégrée peut fausser la lecture en pull-up. A6 et A7 sur le Nano et le Pro Mini sont uniquement des entrées analogiques et ne se lisent pas en numérique ; vérifie-les au multimètre. Toucher les broches avec le fil de GND est sans danger, car la résistance de pull-up interne de 20–50 kΩ limite le courant à moins de 0,25 mA. Si tu as soudé des barrettes sur un Raspberry Pi Pico, tu peux faire le même test en MicroPython depuis Thonny :
1from machine import Pin
2import time
3
4# Pico kenar pinleri: GP0-GP22 ve GP26-GP28 / Pico header GPIOs: GP0-GP22 and GP26-GP28
5numbers = list(range(23)) + [26, 27, 28]
6pins = [Pin(n, Pin.IN, Pin.PULL_UP) for n in numbers]   # boşta 1 okunur / reads 1 while idle
7time.sleep_ms(50)
8
9was_low = [p.value() == 0 for p in pins]
10for n, low in zip(numbers, was_low):
11    if low:                                  # dokunmadan 0: GND'ye köprü / 0 untouched: bridged to GND
12        print("GND'ye kisa devre? / Short to GND? GP%d" % n)
13print("GND kablosunu pinlere tek tek degdir / Touch each pin with the GND wire")
14
15while True:
16    low_now = [p.value() == 0 for p in pins]
17    if low_now != was_low:                   # yalnız değişince yaz / print only on change
18        was_low = low_now
19        touched = ["GP%d" % n for n, low in zip(numbers, low_now) if low]
20        if touched:
21            note = "  <- kopru olabilir / possible bridge" if len(touched) > 1 else ""
22            print("LOW: " + " ".join(touched) + note)
23    time.sleep_ms(20)                        # dokunma titreşimini süz / filter contact bounce
Ce code vérifie les 26 broches GPIO situées sur les bords du Pico (GP0–GP22 et GP26–GP28) ; GND, 3V3, VSYS, VBUS, 3V3_EN, ADC_VREF et RUN ne sont pas dans la liste, mesure-les donc au multimètre. Le code fonctionne aussi sans modification sur le Pico W. Avec le fil de GND relié à n'importe quelle broche GND du Pico, toucher chaque broche GP à tour de rôle doit afficher uniquement son nom dans la fenêtre Shell de Thonny.
Dessouder avec une pompe à dessouder et une tresse
Il faut dessouder quand une barrette est montée du mauvais côté, qu'une LED est soudée à l'envers ou que tu veux récupérer un composant sur une vieille carte. Il existe pour cela deux outils de base : la pompe à dessouder (pompe à vide), qui vide un trou d'un seul coup, et la tresse à dessouder (fine tresse de cuivre imprégnée de flux), qui absorbe l'étain fondu par capillarité. La pompe est plus efficace pour dégager les trous des composants traversants, la tresse pour retirer l'étain en excès des surfaces, des ponts et des pastilles CMS. Avec les deux méthodes, ajouter d'abord un peu d'étain frais sur l'ancien facilite le travail : le flux neuf dissout l'oxyde, et avec plus d'étain fondu la chaleur passe mieux. Sur les cartes d'usine soudées sans plomb, ajouter un peu d'étain au plomb abaisse en plus le point de fusion du mélange.
Dessouder avec la pompe :
- Enfonce le piston de la pompe jusqu'à ce qu'il se verrouille.
- Chauffe la jonction avec le fer et assure-toi que l'étain a complètement fondu.
- Pose l'embout en téflon de la pompe sur l'étain fondu, perpendiculairement à la carte, juste à côté du fer.
- Retire le fer et appuie aussitôt sur le bouton de la pompe ; le piston remonte d'un coup et aspire l'étain.
- Si le trou n'est pas entièrement dégagé, ajoute un peu d'étain frais et recommence. Ouvre la pompe de temps en temps pour vider les résidus d'étain accumulés.
Dessouder avec la tresse :
- Mets un peu de flux au bout de la tresse ; coupe au préalable la partie déjà utilisée et chargée d'étain.
- Pose la tresse sur l'étain que tu veux retirer.
- Appuie la panne du fer sur la tresse ; quand l'étain fond, la tresse l'absorbe et devient argentée.
- Soulève la tresse et le fer en même temps. Si tu tires sur la tresse après que l'étain s'est solidifié, tu peux arracher la pastille.
- Coupe la partie chargée d'étain et recommence avec une portion propre si nécessaire. À la fin, nettoie les résidus de flux à l'alcool.
Raccorder des fils et utiliser la gaine thermorétractable
Pour relier des fils à des moteurs, des coupleurs de piles, des rubans LED ou des modules de charge, la soudure est bien plus fiable qu'un fil de connexion enfichable : elle ne se défait pas avec les vibrations et sa résistance de contact est faible. Dénude d'abord 5–7 mm d'isolant et rassemble les brins du fil multibrin en les torsadant entre tes doigts. Ensuite, pré-étame chaque extrémité séparément : quand tu apportes de l'étain sur le fil chauffé, il s'infiltre entre les brins et le bout du fil devient rigide. En posant deux extrémités pré-étamées l'une contre l'autre, une brève chauffe suffit à les réunir.
- Enfile d'abord la gaine : Avant de raccorder, glisse sur l'un des fils un morceau de gaine thermorétractable de diamètre adapté et garde-le à 3–4 cm de la jonction pour que la chaleur ne l'atteigne pas.
- Dénude et étame : Dénude les deux fils sur 5–7 mm, torsade les brins et pré-étame-les.
- Assemble : Place les extrémités côte à côte ou superposées bout à bout ; pour un raccord plus solide, tu peux enrouler les brins l'un autour de l'autre.
- Soude : Pose le fer sur le raccord, laisse l'étain couler entre les brins et ajoute si besoin un tout petit peu d'étain. Si l'étain remonte sous l'isolant, le fil devient rigide et casse à cet endroit ; ne chauffe donc pas trop longtemps.
- Laisse refroidir et vérifie : Tire doucement sur le raccord pour tester sa solidité et vérifie qu'aucun brin pointu ne dépasse.
- Rétracte la gaine : Fais glisser la gaine sur le raccord de façon qu'elle dépasse d'au moins 5 mm de chaque côté, et chauffe-la uniformément avec un pistolet à air chaud. Un briquet ou le fer la rétractent de façon irrégulière et peuvent la brûler.
La gaine thermorétractable standard se rétracte dans un rapport 2:1 : son diamètre est divisé par deux à la chauffe. Son diamètre intérieur avant rétraction doit donc être un peu plus grand que la partie la plus épaisse du raccord, et son diamètre rétracté plus petit que le fil lui-même. Pour les raccords qui resteront à l'extérieur ou risquent d'être mouillés, utilise de la gaine 3:1 à colle intérieure ; en chauffant, la colle fond et rend le raccord étanche. Si tu soudes des fils sur les bornes d'un moteur à courant continu, ajouter un condensateur céramique de 100 nF entre les deux bornes réduit les parasites électriques ; les détails sont dans Piloter un moteur à courant continu avec le L298N. En revanche, n'étame pas les bouts de fils destinés à un bornier à vis : avec le temps, l'étain flue sous la pression de la vis, la connexion se desserre et le point de contact chauffe. Pour ces connexions, on utilise des embouts de câblage.
Sécurité et ventilation
- Ne respire pas les fumées : La fumée blanche que tu vois en soudant n'est pas du plomb, c'est le flux qui brûle. Les fumées de colophane irritent les voies respiratoires, et une exposition prolongée peut provoquer un asthme professionnel. Ouvre une fenêtre et utilise un ventilateur qui éloigne la fumée de ton visage ou un extracteur de fumées à filtre au charbon actif.
- Attention au plomb : Le plomb ne s'évapore pas aux températures de soudure ; le vrai risque est qu'il passe des mains à la bouche. Ne mange pas en soudant, ne garde pas de boisson sur la table, lave-toi les mains au savon à la fin et ne laisse pas traîner de résidus d'étain.
- Porte des lunettes : Les pattes coupées peuvent être projetées, et de petites gouttes d'étain peuvent gicler quand le flux chauffe.
- Utilise un support de fer : Ne pose jamais le fer sur la table ou sur des câbles ; éloigne aussi son propre cordon de la panne chaude.
- Travaille hors tension : Débranche le câble USB et retire la batterie de la carte que tu soudes ; dans les circuits avec de gros condensateurs, assure-toi d'abord qu'ils sont déchargés.
- De l'eau tempérée sur les brûlures : Passe aussitôt la brûlure sous l'eau courante tempérée pendant 20 minutes ; pas de glace ni de dentifrice.
- Enfants sous surveillance : Les enfants qui apprennent à souder doivent travailler à côté d'un adulte ; la panne est à environ 350 °C et reste chaude plusieurs minutes après l'extinction.
- Éteins à la fin : Débranche le fer, laisse-le refroidir sur son support et aère la zone de travail.
Idées de projets pour s'entraîner à souder
- Barrettes sur des modules capteurs : Les modules de 6–8 broches comme le BME280 et le BMP280 ou le MPU6050 sont parfaits pour ta première barrette.
- Câblage d'une voiture robot : En construisant une voiture robot Arduino, soude des fils sur les bornes des moteurs et isole les raccords avec de la gaine thermorétractable.
- Raccordement d'un ruban LED : Soude les fils 5V, GND et données sur les pastilles d'un ruban WS2812B NeoPixel.
- Circuit définitif : Rends définitif un circuit qui fonctionne sur breadboard en le reportant sur une plaque à trous.
- Petite carte : Soude les barrettes d'un Arduino Pro Mini et vérifie toutes les broches avec le sketch de test ci-dessus.
- Alimentation portable : Monte ta propre batterie rechargeable avec un module de charge TP4056 et un support d'accu.
- Ton propre PCB : Quand tu seras à l'aise avec le fer, conçois un PCB avec EasyEDA et transforme ton montage en carte professionnelle.
Erreurs de soudure fréquentes et solutions
| Problème | Cause probable | Solution |
|---|---|---|
| L'étain fait des billes sur la panne et n'accroche pas | Panne oxydée (panne morte) | Nettoie-la dans la laine de laiton et étame-la avec un régénérateur |
| L'étain n'accroche pas sur la pastille et roule autour de la patte | Pastille pas chauffée ou oxydée | Pose aussi la panne sur la pastille, ajoute du flux, utilise une panne plus large |
| L'étain fond mais se fige dès qu'il touche la jonction | Température trop basse ou panne trop petite ; une zone de masse absorbe la chaleur | Monte la température de 20–30 °C ou passe à une panne tournevis |
| Le flux noircit instantanément, beaucoup de fumée | Température trop élevée | Baisse la température à la valeur adaptée à ton étain |
| Le module fonctionne quand on appuie dessus et coupe quand on relâche | Soudure froide | Ajoute du flux sur les broches suspectes et refonds-les |
| L'USB se déconnecte ou la carte chauffe au branchement | Court-circuit 5V-GND causé par un pont d'étain | Repère-le au multimètre et retire le pont avec du flux et de la tresse |
| La barrette est de travers | Toutes les broches soudées sans la fixer d'abord | Réchauffe une broche et redresse ; la prochaine fois, utilise la méthode de la breadboard |
| La gaine ne passe pas sur le raccord | Elle n'a pas été enfilée avant la soudure | Défais le raccord, enfile la gaine et ressoude |
La soudure est la porte qui transforme les montages d'essai sur breadboard en projets durables et solides ; après quelques essais, souder une barrette de broches te paraîtra une tâche de routine de quelques minutes. Quand les modules que tu as soudés seront prêts à fonctionner, tu trouveras pas à pas dans l'application BlueGrays les schémas et le code de projets comme un écran LCD I2C, une voiture robot, des LED WS2812B et des projets de LED avec le Raspberry Pi Pico.
Questions fréquentes
Quelle température pour un fer à souder ?
Pour l'étain au plomb (Sn63/Pb37 ou Sn60/Pb40), 300–350 °C est un bon point de départ, et 350–380 °C pour l'étain sans plomb (SAC305). Sur les grandes zones de masse et les gros câbles, essaie d'abord une panne plus large plutôt que de monter la température de 20–30 °C. Au-delà de 400 °C, la panne s'use vite, le flux brûle et les pastilles peuvent se décoller.
Comment reconnaître une soudure froide ?
Une soudure froide paraît grise, mate, rugueuse ou fissurée, et repose sur la pastille comme une bille au lieu de s'y fondre en une courbe douce. Dans le circuit, elle se manifeste par une connexion qui marche quand on appuie, coupe avec les vibrations ou disparaît de temps en temps. Ajouter un peu de flux et réchauffer jusqu'à ce que l'étain coule entièrement règle généralement le problème.
Étain avec ou sans plomb : lequel choisir ?
Pour apprendre, l'étain au plomb (Sn63/Pb37 ou Sn60/Pb40) fond à plus basse température, coule plus facilement et pardonne les erreurs. L'étain sans plomb est obligatoire dans les produits commerciaux et plus sûr pour la santé, mais il demande une température plus élevée et davantage de flux. Quel que soit ton choix, lave-toi les mains après la soudure et ne respire pas les fumées.
Pourquoi l'étain n'accroche pas ?
La cause la plus fréquente est une jonction pas assez chaude : le fer ne touche que la patte ou que la pastille, ou la panne est trop petite. La deuxième cause est l'oxydation ; si la panne est noire ou si la pastille et la patte sont oxydées, l'étain ne peut pas mouiller la surface. Nettoie et étame la panne, ajoute du flux et pose le fer sur la pastille et la patte en même temps.
À quoi sert le flux en soudure ?
Le flux dissout l'oxyde des surfaces et aide l'étain fondu à s'étaler sur le cuivre. Le fil d'étain contient déjà du flux, mais un peu de flux en plus facilite beaucoup la suppression des ponts, le dessoudage et la soudure de pièces oxydées. N'utilise pas en électronique les flux acides ou les pâtes de plomberie, car ils corrodent la carte avec le temps.
Les fumées de soudure sont-elles dangereuses ?
Oui, la fumée qui monte pendant la soudure provient surtout du flux qui brûle, et respirer des fumées de colophane pendant longtemps peut entraîner des troubles respiratoires comme l'asthme. Le plomb ne s'évapore pas aux températures de soudure, mais il peut passer des mains à la bouche. Travaille fenêtre ouverte ou avec un extracteur de fumées, et lave-toi les mains à la fin.
Projets à réaliser après cet article
Voir tous les projets
Clignotement LED Intégrée Raspberry Pi Pico (Pico et Pico W)
Le projet d'ouverture de la série Raspberry Pi Pico ! Nous faisons clignoter la LED verte intégrée pour vérifier que la carte fonctionne — une première expérience classique "Hello World". AUCUN composant externe, juste Pico et câble USB. Le code est écrit en MicroPython (le langage officiellement soutenu par la Raspberry Pi Foundation). Apprends la classe machine.Pin, le mode Pin.OUT, les méthodes led.on()/off() et time.sleep() dans Thonny IDE. Suis chaque basc

Allumage d'une LED externe sur le Raspberry Pi Pico (plaque d'essai)
Après la LED intégrée du Pico : connecter une LED externe à la maquette et la contrôler via la broche GP14. Ce projet vous permet d’apprendre comment utiliser n’importe quelle broche GPIO à usage général du Pico en sortie, de comprendre la polarité de la LED (grande patte = anode/+, petite patte = cathode/–) et de découvrir pourquoi une résistance de limitation de courant (220 Ω) est indispensable. Si vous n'installez pas cette résistance, un courant excessif traversera la LED et celle-ci risque

Utilisation de l'écran LCD avec I2C
Offre un écran à ton Arduino et fais-lui écrire son premier message. L'écran LCD à deux lignes se branche avec seulement quelques fils ; un bonjour s'affiche sur la ligne du haut, puis un deuxième tex
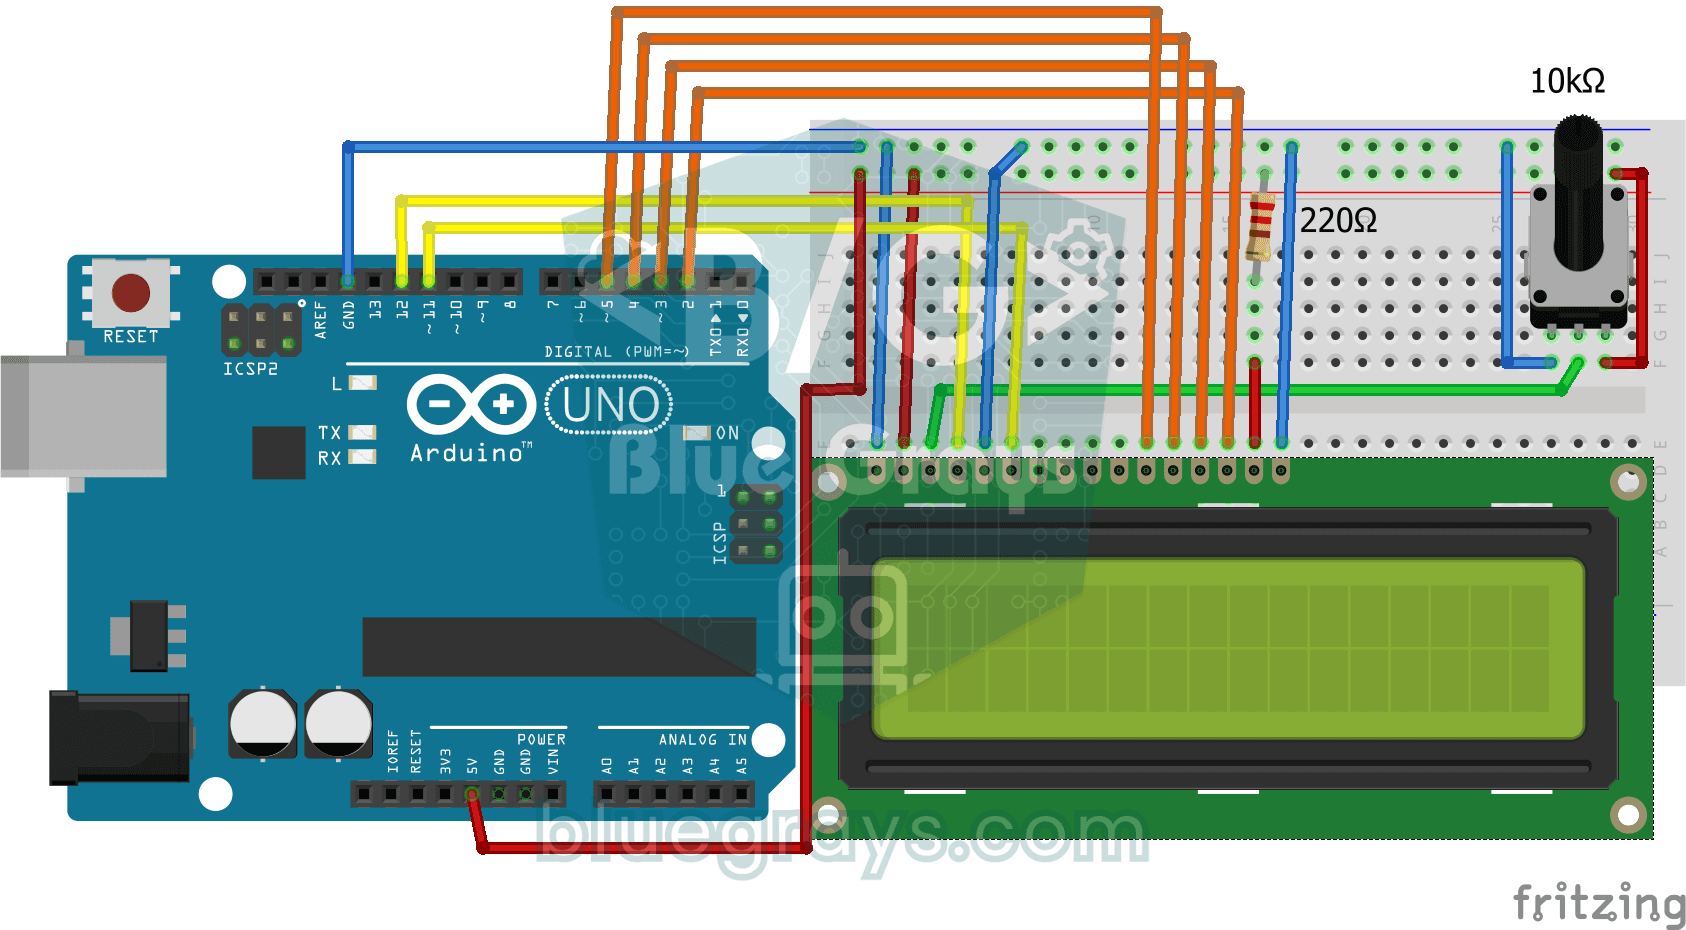
Afficher un message sur un écran LCD 2x16
Ta première étape pour écrire du texte sur un écran. L'écran LCD à deux lignes affiche d'abord un message d'attente, puis écrit un bonjour sur la ligne du haut et tape un mot lettre par lettre sur cel

Voiture contrôlée par Bluetooth avec L298N
Transforme ton téléphone en télécommande et pilote ta propre voiture robot. L'Arduino reçoit, via un module Bluetooth, les ordres d'une appli de télécommande sur ton téléphone et fait tourner les roue

Robot évitant les obstacles
Que diriez-vous de construire un véhicule intelligent qui trouve son propre chemin ? Le Robot Évitant les Obstacles scrute en permanence son environnement grâce au capteur ultrasonique situé devant lu

Utilisation du ruban LED WS2812B
Tu découvres un ruban LED intelligent dont chaque lumière peut prendre sa propre couleur. L'Arduino allume d'abord les cinq premières LED en rouge, une seconde plus tard les cinq autres en bleu, puis

Station d'irrigation intelligente
Un jardinier qui arrose tes plantes tout seul pour qu'elles ne sèchent pas pendant tes vacances. Un capteur d'humidité mesure à quel point la terre est mouillée ; quand elle devient sèche, l'Arduino f