
Solderen leren: temperatuur van de soldeerbout, soldeertin en pinheaders
Solderen stap voor stap: temperatuur van de soldeerbout, loodhoudend en loodvrij soldeer, de punt vertinnen, pinheaders, koude lassen, soldeerbruggen, ontsolderen en krimpkous.
Het korte antwoord op de vraag hoe soldeer je is: houd een schone, vertinde punt van de soldeerbout tegelijk tegen het koperen soldeereiland op de print en tegen het pootje van het component en verwarm de verbinding 1–2 seconden. Voer daarna het soldeertin toe aan de verwarmde verbinding, niet aan de bout. Zodra het soldeer smelt en over het eiland en het pootje vloeit, haal je eerst het tin weg en dan de bout. Beweeg het onderdeel niet totdat de verbinding is afgekoeld. Bij de juiste temperatuur duurt het geheel 3–4 seconden en krijg je een gladde verbinding in de vorm van een kleine vulkaan rond het pootje.
Als je met Arduino, ESP32 of de Raspberry Pi Pico werkt, kom je er niet lang onderuit om te solderen: de meeste sensormodules worden geleverd met losse pinheaders in een zakje, de Pico en de Arduino Pro Mini hebben meestal geen pinnen en ook de motordraden van een robotauto en de uiteinden van ledstrips moeten gesoldeerd worden. In deze gids leer je stap voor stap hoe je een soldeerbout en soldeertin kiest, de temperatuur instelt, de punt schoonmaakt en vertinnt en pinheaders op modules soldeert. Daarna zie je hoe je een goede verbinding van een slechte onderscheidt, hoe je koude lassen en soldeerbruggen vindt en herstelt, hoe je ontsoldeert met een ontsoldeerpomp en ontsoldeerlint, hoe je draden verbindt en isoleert met krimpkous en welke veiligheidsregels zowel je gezondheid als je board beschermen.
Wat is soldeer en hoe werkt het?
Soldeer is een legering op basis van tin met een smeltpunt dat veel lager ligt dan dat van koper (ongeveer 180–230 °C). Wanneer gesmolten soldeer een schoon koperen oppervlak raakt, bevochtigt het dat: tussen het tin en het koper ontstaat een dunne intermetallische laag en de twee metalen binden chemisch. Soldeer is dus geen lijm; het zorgt voor een elektrische én mechanische verbinding tussen het pootje van het component en de koperen ring op de print (het soldeereiland). Om die binding te laten ontstaan moet aan twee voorwaarden worden voldaan: de oppervlakken moeten boven het smeltpunt van het soldeer worden verwarmd en de oxidelaag erop moet worden verwijderd. De bout levert de warmte en de flux (kolofonium) in het soldeertin lost het oxide op. Als soldeer niet blijft plakken, ligt het bijna altijd aan een van deze twee: de verbinding is niet heet genoeg, of de flux is verbrand en het oppervlak is opnieuw geoxideerd.
Een soldeerbout kiezen: vermogen, temperatuurregeling en punt
Als je een bout voor elektronica koopt, kijk dan eerst niet naar het wattage maar naar de temperatuurregeling. Goedkope ongeregelde potloodbouten blijven opwarmen zolang ze aangesloten zijn en kunnen in rust boven de 400 °C komen. Daardoor wordt de punt snel zwart, verbrandt de flux meteen en kunnen soldeereilanden van de print loskomen. Een temperatuurgeregelde bout houdt de punt op de waarde die je instelt. Het wattage zegt hoe snel het verwarmingselement herstelt, niet hoe heet het wordt: een geregelde bout van 60 W die een groot GND-vlak raakt, komt veel sneller weer op temperatuur dan een bout van 25 W. Voor hobbyelektronica is een soldeerstation of instelbare potloodbout van 50–80 W, instelbaar tussen 200 en 450 °C, het ideale beginpunt.
| Type bout | Typisch vermogen | Temperatuurregeling | Voor Arduino-werk |
|---|---|---|---|
| Ongeregelde potloodbout | 25–40 W | Geen | Kan net; de punt slijt snel en de kans dat soldeereilanden loskomen is groot |
| Instelbare potloodbout | 60–80 W | Draaiknop of digitale instelling | Een goed begin |
| Soldeerstation | 50–90 W | Digitaal, met een sensor | De beste keuze; punten zijn eenvoudig te wisselen |
| Slimme bout op USB-C | 40–90 W (hangt af van de adapter) | Digitaal | Draagbaar; heeft een sterke USB-C-PD-adapter nodig |
| Soldeerpistool | 100 W en meer | Geen | Bedoeld voor dikke draden, niet voor printplaten |
| Heteluchtstation | Hangt af van het verwarmingselement | Digitaal | Voor het verwijderen van SMD-onderdelen en het krimpen van krimpkous |
De temperatuurinstelling hangt af van het soldeer dat je gebruikt. De regel is eenvoudig: de punt moet ongeveer 120–150 °C boven het smeltpunt van het soldeer liggen, omdat er onderweg van de punt naar de verbinding warmte verloren gaat en de verbinding zelf ruim boven het smeltpunt moet komen. De waarden hieronder zijn een goed beginpunt voor pinheaders van 2,54 mm en standaard through-hole-onderdelen:
| Soldeertin | Smeltpunt | Aanbevolen puntemperatuur |
|---|---|---|
| Sn63/Pb37 (loodhoudend, eutectisch) | 183 °C | 300–330 °C |
| Sn60/Pb40 (loodhoudend) | 183–190 °C | 320–350 °C |
| SAC305 (Sn96,5/Ag3/Cu0,5, loodvrij) | 217–220 °C | 350–370 °C |
| Sn99,3/Cu0,7 (loodvrij) | 227 °C | 360–380 °C |
| Groot GND-vlak, dikke draad | Hetzelfde | 20–30 °C meer, of een bredere punt |
De keuze van de punt is net zo belangrijk als de temperatuur. De warmte gaat door het oppervlak waar de punt de verbinding raakt; een spitse kegelvormige punt raakt het pootje van een pinheader op slechts één punt en geeft de warmte langzaam door. Beginners proberen dat te compenseren met een hogere temperatuur en verbranden daarmee de print. Voor through-hole-onderdelen (THT) en pinheaders is een beitelpunt (type D) van 1,6–2,4 mm of een schuine afgeschuinde punt (type C) ideaal. Een fijne kegelpunt is alleen voor heel krappe SMD-klussen; gebruik voor dikke draden en motoraansluitingen een beitelpunt van 3 mm of meer.
Soldeertin kiezen: loodhoudend, loodvrij en met kolofoniumkern
Soldeertin is een dunne draad van een legering met één of meer kernen flux erin. Op de verpakking zie je een code zoals Sn60/Pb40: dat betekent dat de legering 60% tin (Sn) en 40% lood (Pb) bevat. Loodhoudend soldeer smelt bij een lagere temperatuur, vloeit gemakkelijk en geeft een glanzend oppervlak, waardoor het de meest vergevingsgezinde keuze is om mee te leren. Sn63/Pb37 is bovendien een eutectische legering, wat betekent dat hij in één keer stolt bij één temperatuur (183 °C); omdat hij tijdens het afkoelen geen papperige fase doorloopt, is de kans op een koude las kleiner, ook als het onderdeel een beetje beweegt. Loodvrij soldeer (tin-zilver-koperlegeringen zoals SAC305) wordt vanwege de RoHS-richtlijn in commerciële elektronica gebruikt; het heeft een hogere temperatuur nodig, vloeit iets minder gemakkelijk en ziet er van nature mat uit.
| Eigenschap | Loodhoudend (Sn63/Pb37, Sn60/Pb40) | Loodvrij (SAC305) |
|---|---|---|
| Smeltpunt | 183–190 °C | 217–220 °C |
| Vloeien en bevochtigen | Zeer goed, vergevingsgezind | Langzamer, heeft meer flux nodig |
| Hoe een goede verbinding eruitziet | Glanzend, glad | Mat of satijnachtig, licht korrelig |
| Levensduur van de punt | Lang | Korter door de hogere temperatuur en het tingehalte |
| Gezondheid | Bevat lood, je handen wassen is een must | Geen lood, maar de dampen van de flux zijn nog steeds schadelijk |
| Waar het wordt gebruikt | Hobby, reparatie, leren | Commerciële producten, werk waarvoor RoHS vereist is |
Wat de diameter betreft: 0,6–0,8 mm is ideaal voor through-hole-onderdelen zoals pinheaders van 2,54 mm, weerstanden en leds; draad van 1 mm past bij dikke kabels en motoraansluitingen, terwijl 0,3–0,5 mm voorkomt dat je bij SMD-werk te veel soldeer gebruikt. De flux in de draad is meestal 1–3 gewichtsprocent en op de verpakking staat kolofonium, RMA of no-clean. Kolofoniumflux is het klassieke type; no-clean-flux laat weinig residu achter en kan bij de meeste hobbyklussen blijven zitten. Voor klussen als ontsolderen en het herstellen van bruggen is het zeker de moeite waard om een fluxpen of een fluxpasta op kolofoniumbasis voor elektronica aan te schaffen. Het plakkerige bruine fluxresidu dat overblijft, kun je verwijderen met isopropylalcohol (99% IPA) en een oude tandenborstel.
Gereedschap en materiaal voor het solderen
- Instelbare soldeerbout en standaard: Een standaard is een must, zodat je een hete bout nooit op het bureau legt.
- Soldeertin: 0,8 mm, met kolofoniumkern; om mee te beginnen Sn60/Pb40 of Sn63/Pb37.
- Puntreiniger: Messingwol (aanbevolen) of een licht vochtige cellulosespons.
- Fluxpen of kolofoniumpasta: Voor het herstellen van bruggen, ontsolderen en geoxideerde oppervlakken.
- Ontsoldeerlint en ontsoldeerpomp: Om een slechte verbinding ongedaan te maken.
- Zijkniptang en draadstripper: Om pootjes af te knippen en isolatie netjes te strippen.
- Krimpkous: Een kleine set 2:1 in verschillende diameters.
- Derde hand of printhouder: Om de print en draden stabiel te houden; modellen met een vergrootglas helpen bij fijn werk.
- Veiligheidsbril en afzuigventilator: Ze beschermen je ogen tegen spattend soldeer en je longen tegen fluxdampen.
- Multimeter: Om na het solderen te controleren op kortsluiting en onderbroken verbindingen.
De punt van de soldeerbout schoonmaken en vertinnen
Een soldeerpunt is een koperen kern met een laagje ijzer aan de buitenkant. Zolang die laag door soldeer bevochtigd blijft, geeft ze de warmte heel goed door aan de verbinding. Als de punt aan de lucht wordt blootgesteld, vooral wanneer hij op hoge temperatuur stilstaat, oxideert hij, wordt hij zwart en neemt hij geen soldeer meer aan: in plaats van aan de punt te blijven plakken, vormt het soldeer bolletjes en rolt het eraf. Dit noemt men een dode punt. Het geheim om de punt in leven te houden is hem altijd met een dun laagje soldeer bedekt te houden; dit heet vertinnen.
- Eerste gebruik: Raak een nieuwe punt, zodra hij opwarmt en ongeveer 200 °C bereikt, aan met soldeertin en vertin hem helemaal. Zo oxideert hij niet in de allereerste minuut.
- Om de paar verbindingen: Steek de punt in messingwol of veeg hem snel af op een vochtige spons. De spons moet uitgewrongen en licht vochtig zijn, niet doorweekt; gebruik gedestilleerd of gefilterd water.
- Vertin direct na het afvegen: Breng een kleine hoeveelheid vers soldeer aan op de schone, glanzende punt. Een schone maar kale punt oxideert binnen enkele seconden opnieuw.
- Tijdens pauzes: Laat een klein klontje soldeer op de punt zitten voordat je de bout in de standaard zet; als je langer dan een paar minuten weg bent, zet je de temperatuur terug naar ongeveer 200 °C of schakel je de bout uit.
- Voordat je uitschakelt: Veeg de punt niet af; bedek hem met een dikke laag soldeer en schakel dan uit. Die laag beschermt de punt tegen de lucht tijdens het afkoelen.
- Als de punt zwart is geworden: Dip de hete punt een paar keer in puntvertinner en maak hem schoon in messingwol. Schuur, vijl of schraap de punt nooit met een mes; zodra de ijzerlaag weg is, is de punt binnen de kortste keren helemaal dood.
Solderen, stap voor stap
De onderstaande stappen gelden voor het solderen van een through-hole-onderdeel (THT) zoals een weerstand, een led of een pinheader op een print. Als je je eerste pogingen doet op een oude print of met een paar weerstanden op gaatjesprint, wennen je handen er snel aan.
- Voorbereiding: Stel de bout in op de juiste temperatuur voor je soldeer en maak de punt schoon en vertin hem. Als de print of de pootjes van het component vettig of geoxideerd zijn, veeg ze dan af met alcohol.
- Plaats het onderdeel: Steek de pootjes door de gaatjes en buig ze iets naar buiten, ongeveer 30°, zodat het onderdeel er niet uitvalt als je de print omdraait.
- Verwarm: Zet de punt onder een hoek van ongeveer 45° neer, zodat hij het pootje en het koperen soldeereiland tegelijk raakt, en houd hem daar 1–2 seconden.
- Voer het soldeer toe: Raak met het soldeertin het punt aan waar het pootje het soldeereiland ontmoet, aan de kant tegenover de bout. De verwarmde verbinding moet het tin laten smelten; raak de punt van de bout niet met het tin aan om het te laten druppelen.
- Kies de juiste hoeveelheid: Stop als het soldeer zich over het hele soldeereiland heeft verspreid en een kleine kegel rond het pootje heeft gevormd. Voor een pinheader van 2,54 mm is 2–4 mm draad meestal genoeg.
- Haal eerst het tin weg, dan de bout: Houd de bout na het terugtrekken van het tin nog een halve seconde op zijn plek en til hem dan omhoog langs het pootje weg.
- Niet bewegen: Het soldeer stolt in 2–3 seconden; beweeg in die tijd de print of het onderdeel niet en je hoeft er ook niet op te blazen.
- Knip het pootje af en controleer: Knip het overtollige pootje met een zijkniptang vlak boven het soldeer af, zodat er ongeveer 1 mm overblijft; houd het uiteinde met je vinger vast zodat het niet wegvliegt. Bekijk de verbinding ten slotte bij goed licht.
Bij de juiste temperatuur hoort het hele proces niet langer dan 3–5 seconden te duren. Als het soldeer binnen 5 seconden niet vloeit, blijf de verbinding dan niet verwarmen; til de bout op, laat de verbinding afkoelen, voeg een beetje flux toe, maak de punt schoon en probeer het opnieuw. Er is een klein trucje om sneller warmte in de verbinding te krijgen: op het moment dat je de bout tegen de verbinding zet, breng je een klein beetje soldeer aan op het contactpunt. Dat beetje gesmolten soldeer werkt als een warmtebrug en vergroot het contactoppervlak. Soldeer op de punt van de bout meenemen en op de verbinding smeren is echter fout: de flux in soldeer dat op de punt zit, verbrandt binnen enkele seconden en wat op de verbinding terechtkomt, is geoxideerd soldeer dat niet vloeit.
Pinheaders en modules solderen
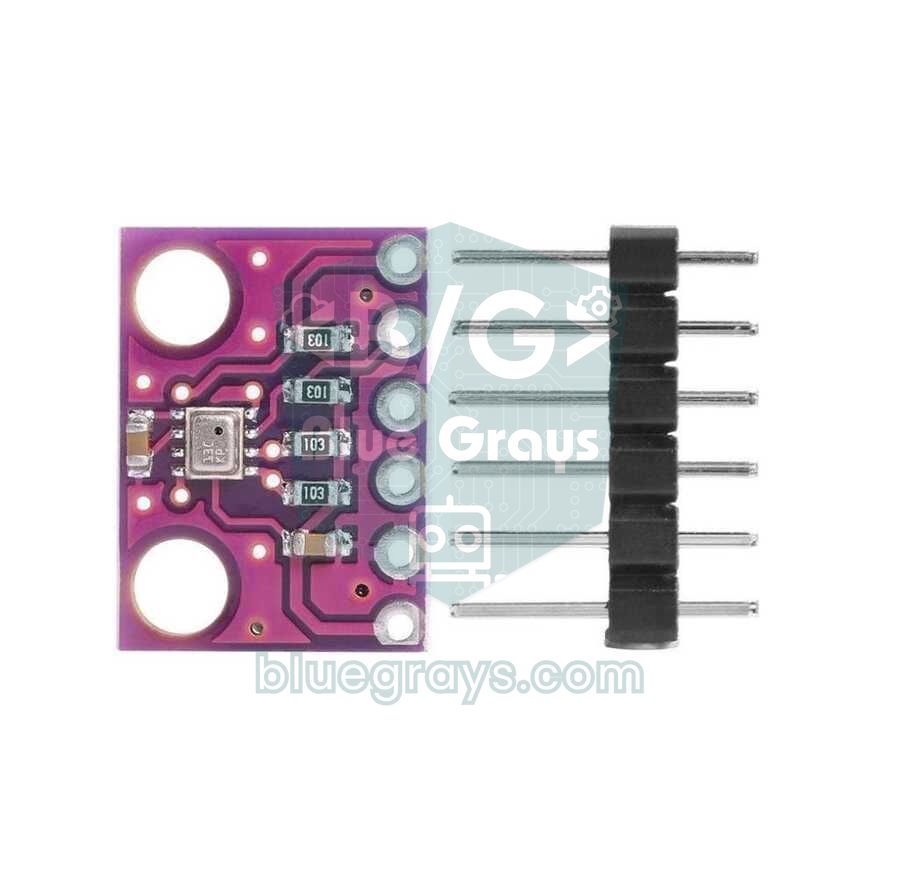
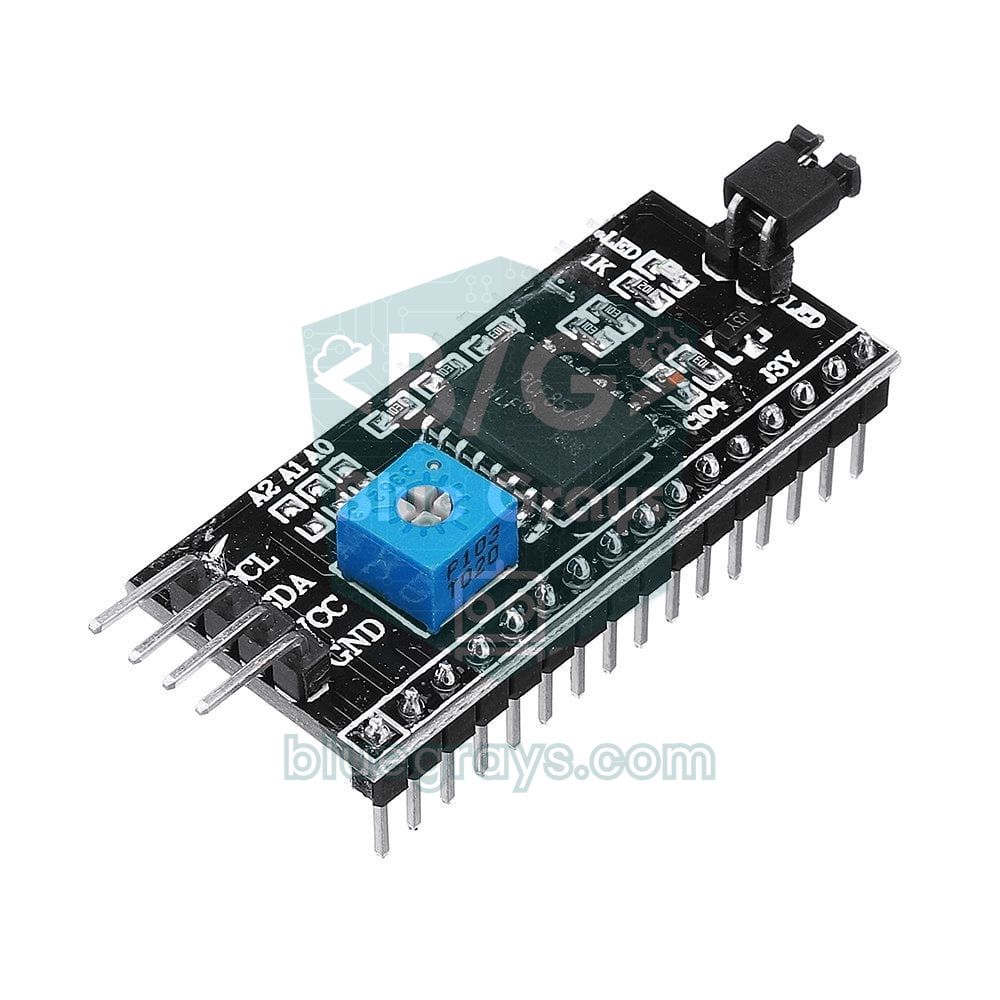
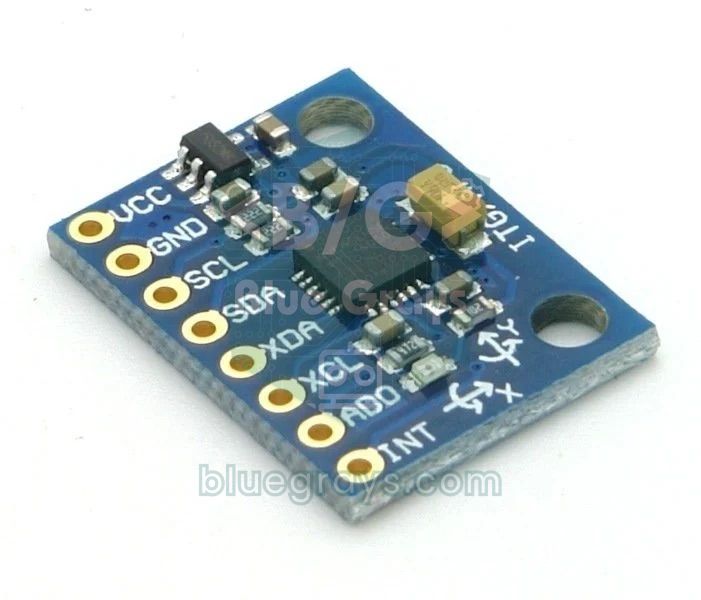
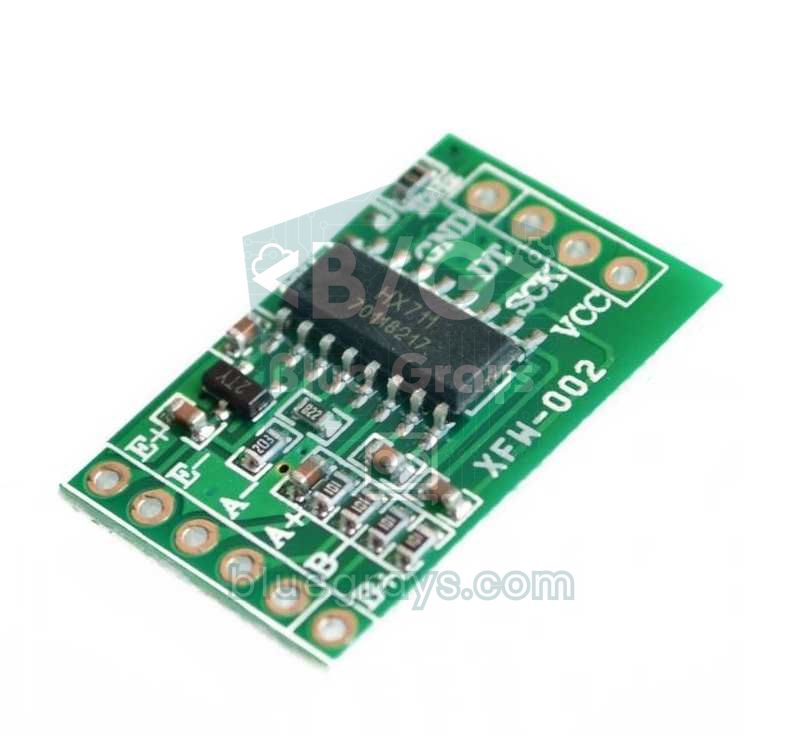
Het solderen dat je in Arduino-projecten het vaakst doet, is het aanbrengen van een pinheader (een strip mannelijke pinnen met een steek van 2,54 mm) op een sensor of module. Modules zoals de MPU-6050, BME280 en HX711, I2C-LCD-adapters, de Raspberry Pi Pico en de Arduino Pro Mini komen vaak met ongesoldeerde pinnen. De echte uitdaging is hier niet het solderen zelf, maar de pinnen perfect recht en haaks op de print houden. Het makkelijkst gaat dat door een breadboard als mal te gebruiken.
- Breek zoveel pinnen van de headerstrip af als je nodig hebt, met een zijkniptang of tang; knip één pin verderop, zodat het plastic van de eindpin niet beschadigd raakt.
- Duw de lange pootjes van de header in het breadboard, met een onderlinge afstand die past bij de pinrijen van de module. Voor boards met twee rijen (Pico, Pro Mini) steek je beide strips tegelijk erin.
- Zet de module op de korte pootjes, met de kant waar de chips en componenten op zitten naar boven.
- Soldeer eerst maar één hoekpin en kijk dan van opzij of de module vlak ligt.
- Als hij scheef zit, verwarm die pin opnieuw en richt de module recht door er zachtjes op te drukken met een pen of pincet, niet met je vinger.
- Als je zeker weet dat hij waterpas ligt, soldeer je de pin in de tegenoverliggende hoek; nu wordt de module op twee punten vastgehouden.
- Soldeer de overige pinnen een voor een. Besteed niet meer dan 2–3 seconden aan elke pin, zodat het plastic van het breadboard niet opwarmt; wissel bij boards met veel pinnen tussen de twee zijden af, zodat de warmte zich kan verspreiden.
- Haal de module als je klaar bent uit het breadboard, bekijk alle pinnen goed met een vergrootglas of de camera van je telefoon en controleer of er geen bruggen tussen naburige pinnen zitten.
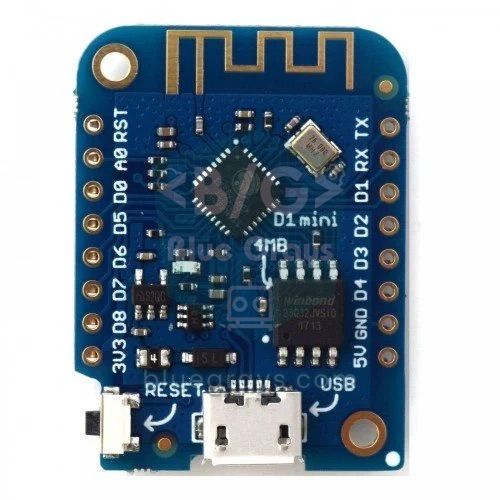
Op de Raspberry Pi Pico soldeer je 40 pinnen in twee rijen van 20; dat kan bij de eerste keer 10–15 minuten duren, dus haast je niet. Op de Pico staan de GP-nummers op de onderkant van het board en zodra de headers van onderaf zijn aangebracht, zijn die opschriften verborgen; houd dus een pinoutschema naast je. Doordat de randen gekarteld zijn (halve gaten), kan de Pico ook zonder headers direct op een ander board worden gesoldeerd. Wat elke pin doet, lees je in Wat is de Raspberry Pi Pico?. Zorg er bij het solderen van een I2C-LCD-adapter op een display voor dat de markeringen van pin 1 overeenkomen; de details staan in Een I2C-LCD-display gebruiken. Als je niet zeker weet welke pin waar zit, kun je de pinmap van je board openen in de tool Pinout.
Hoe ziet een goede soldeerverbinding eruit, en een slechte?
Een goede soldeerverbinding ziet eruit als een kleine kegel, of vulkaan, die het hele soldeereiland bedekt en in een holle curve omhoog loopt naar het pootje. De randen lopen onder een vlakke hoek over in het soldeereiland en het pootje, wat laat zien dat het soldeer beide oppervlakken heeft bevochtigd. Bij loodhoudend soldeer is het oppervlak glanzend en glad. Bij loodvrij soldeer ziet zelfs een goede verbinding er mat of satijnachtig uit, dus beoordeel bij loodvrij soldeer de vorm in plaats van de glans. Als bij doorgemetalliseerde gaten het soldeer het gat vult en ook aan de andere kant van de print een dun ringetje vormt, is de warmte helemaal door het gat heen gekomen.
| Uiterlijk | Wat het betekent | Oplossing |
|---|---|---|
| Gladde, holle kegel; soldeereiland volledig bedekt | Goede verbinding | Laat het zo |
| Bolt op als een bal of druppel, randen lopen niet over in het soldeereiland | Te veel soldeer, of het soldeereiland is niet verwarmd en niet bevochtigd | Voeg flux toe, verwarm opnieuw en verwijder het teveel met ontsoldeerlint |
| Grijs, mat, ruw, gescheurd of gerimpeld oppervlak | Koude las, of een verbinding die tijdens het afkoelen bewogen heeft | Voeg flux toe en verwarm opnieuw tot de verbinding volledig vloeit |
| Soldeereiland gedeeltelijk bloot, gat niet gevuld | Niet genoeg soldeer | Verwarm opnieuw en voeg wat meer soldeer toe |
| Soldeer heeft zich met de naburige pin verbonden | Soldeerbrug, kortsluiting | Scheid het met flux en een schone punt, of verwijder het met ontsoldeerlint |
| Donkere ring rond het pootje, soldeer heeft zich niet aan het pootje gehecht | Pootje geoxideerd of niet verwarmd | Maak het pootje schoon, voeg flux toe en soldeer opnieuw terwijl je ook het pootje verwarmt |
| Puntige top (als een ijspegel) | De flux was op, of de bout werd te langzaam weggetrokken | Voeg een beetje flux toe en smelt opnieuw met een korte aanraking |
| Bruine verbrande flux, losgekomen of gescheurd soldeereiland | Te hoge temperatuur of te lang verwarmd | Verlaag de temperatuur; overbrug een gescheurd soldeereiland met een dunne draad naar de baan |
Koude lassen en soldeerbruggen
Een koude las is een verbinding waarbij het soldeer gesmolten is en op de verbinding zit, maar geen echte binding met het koper heeft gevormd. Er zijn drie typische oorzaken: de verbinding is niet genoeg verwarmd (meestal alleen het pootje of alleen het soldeereiland), het oppervlak was geoxideerd en er was te weinig flux, of het onderdeel bewoog terwijl het soldeer stolde. Een koude las is een verraderlijke fout, omdat de schakeling soms werkt en soms niet. Een sensor die weer werkt als je op de module drukt, een I2C-apparaat dat steeds wegvalt of een robot die reset als hij trilt, wijzen meestal op een koude las. De oplossing is eenvoudig: voeg een beetje flux toe aan de verbinding, verwarm hem met een schone punt tot het soldeer volledig vloeit en glanzend wordt, en voeg zo nodig een klein beetje vers soldeer toe.
Een soldeerbrug ontstaat wanneer te veel soldeer een pad vormt tussen twee naburige pinnen. Hij ontstaat gemakkelijk, zelfs bij headers van 2,54 mm, en kan twee signalen met elkaar verbinden of, erger, 5V en GND. Om een brug te herstellen breng je eerst flux aan en sleep je daarna een schone, vertinde punt vanuit het midden van de brug naar buiten, weg van de pinnen; dankzij de flux verdeelt het soldeer zich over de twee pinnen. Als er nog steeds te veel soldeer zit, verwijder je het met ontsoldeerlint. De betrouwbaarste manier om bruggen te vinden die je niet kunt zien, is naburige pinnen controleren met de doorgangstest (piep) van je multimeter; hoe dat werkt, lees je in Een multimeter gebruiken.
Na de multimetercontrole kun je het board zelf als testgereedschap gebruiken. De sketch hieronder houdt de signaalpinnen van een Arduino Uno, Nano of Pro Mini met de interne pull-upweerstanden HIGH. Steek het board met de net gesoldeerde headers in een breadboard, verbind een jumperdraad met een GND-pin en raak met het vrije uiteinde van de draad elke pin om de beurt aan. In de Serial Monitor (9600 baud) moet elke aanraking alleen de naam van de pin tonen die je hebt aangeraakt.
1// Lehim testi: header pinlerine GND kablosuyla tek tek dokun / Solder test: touch each header pin with a GND wire
2// Önce multimetreyle 5V ile GND arasında kısa devre olmadığını ölç / First make sure 5V and GND are not shorted (multimeter)
3// 0-1 seri port, 13 dahili LED yüzünden listede yok / 0-1 (serial) and 13 (onboard LED) are left out
4const uint8_t PINS[] = {2, 3, 4, 5, 6, 7, 8, 9, 10, 11, 12, A0, A1, A2, A3, A4, A5};
5const uint8_t PIN_COUNT = sizeof(PINS) / sizeof(PINS[0]);
6bool wasLow[PIN_COUNT];
7
8void printPin(uint8_t pin) {
9  if (pin >= A0) {                       // analog pinleri A0..A5 diye yaz / print analog pins as A0..A5
10    Serial.print('A');
11    Serial.print(pin - A0);
12  } else {
13    Serial.print('D');
14    Serial.print(pin);
15  }
16}
17
18void setup() {
19  Serial.begin(9600);
20  for (uint8_t i = 0; i < PIN_COUNT; i++) {
21    pinMode(PINS[i], INPUT_PULLUP);      // boştayken HIGH okunur / reads HIGH while idle
22  }
23  delay(50);
24  Serial.println(F("Lehim testi basladi / Solder test started"));
25  for (uint8_t i = 0; i < PIN_COUNT; i++) {
26    wasLow[i] = (digitalRead(PINS[i]) == LOW);
27    if (wasLow[i]) {                     // dokunmadan LOW: GND'ye köprü / LOW untouched: bridged to GND
28      Serial.print(F("GND'ye kisa devre? / Short to GND? "));
29      printPin(PINS[i]);
30      Serial.println();
31    }
32  }
33}
34
35void loop() {
36  bool changed = false;
37  uint8_t lowCount = 0;
38  for (uint8_t i = 0; i < PIN_COUNT; i++) {
39    bool low = (digitalRead(PINS[i]) == LOW);
40    if (low != wasLow[i]) {
41      wasLow[i] = low;
42      changed = true;
43    }
44    if (low) lowCount++;
45  }
46  if (changed && lowCount > 0) {         // yalnız değişince yaz / print only on change
47    Serial.print(F("LOW:"));
48    for (uint8_t i = 0; i < PIN_COUNT; i++) {
49      if (wasLow[i]) {
50        Serial.print(' ');
51        printPin(PINS[i]);
52      }
53    }
54    if (lowCount > 1) {
55      Serial.print(F("  <- kopru olabilir / possible bridge"));
56    }
57    Serial.println();
58  }
59  delay(20);                             // dokunma titreşimini süz / filter contact bounce
60}| Wat je in de Serial Monitor ziet | Wat het betekent |
|---|---|
| De pin die je aanraakte verschijnt alleen | De verbinding is goed |
| Je raakt een pin aan maar er wordt niets geprint | Onderbroken verbinding of koude las; de pin is niet met het board verbonden |
| Eén pin aanraken toont twee pinnen tegelijk | Er zit een soldeerbrug tussen die twee pinnen |
| Een waarschuwing voor kortsluiting naar GND bij het opstarten | Die pin is met GND overbrugd |
Pin 0 en 1 zijn weggelaten uit de lijst omdat ze door de seriële poort worden gebruikt, en pin 13 omdat de led op het board de pull-upmeting kan verstoren. A6 en A7 op de Nano en Pro Mini zijn alleen analoge ingangen en kunnen niet digitaal worden uitgelezen; controleer die met een multimeter. Het aanraken van de pinnen met een GND-draad is veilig, omdat de interne pull-upweerstand van 20–50 kΩ de stroom onder 0,25 mA houdt. Als je headers op een Raspberry Pi Pico hebt gesoldeerd, kun je dezelfde test in MicroPython draaien vanuit Thonny:
1from machine import Pin
2import time
3
4# Pico kenar pinleri: GP0-GP22 ve GP26-GP28 / Pico header GPIOs: GP0-GP22 and GP26-GP28
5numbers = list(range(23)) + [26, 27, 28]
6pins = [Pin(n, Pin.IN, Pin.PULL_UP) for n in numbers]   # boşta 1 okunur / reads 1 while idle
7time.sleep_ms(50)
8
9was_low = [p.value() == 0 for p in pins]
10for n, low in zip(numbers, was_low):
11    if low:                                  # dokunmadan 0: GND'ye köprü / 0 untouched: bridged to GND
12        print("GND'ye kisa devre? / Short to GND? GP%d" % n)
13print("GND kablosunu pinlere tek tek degdir / Touch each pin with the GND wire")
14
15while True:
16    low_now = [p.value() == 0 for p in pins]
17    if low_now != was_low:                   # yalnız değişince yaz / print only on change
18        was_low = low_now
19        touched = ["GP%d" % n for n, low in zip(numbers, low_now) if low]
20        if touched:
21            note = "  <- kopru olabilir / possible bridge" if len(touched) > 1 else ""
22            print("LOW: " + " ".join(touched) + note)
23    time.sleep_ms(20)                        # dokunma titreşimini süz / filter contact bounce
Deze code controleert alle 26 GPIO-pinnen langs de randen van de Pico (GP0–GP22 en GP26–GP28); de pinnen GND, 3V3, VSYS, VBUS, 3V3_EN, ADC_VREF en RUN staan niet in de lijst, dus meet die met een multimeter. De code draait ook ongewijzigd op de Pico W. Met de GND-draad verbonden met een willekeurige GND-pin van de Pico moet het om de beurt aanraken van elke GP-pin alleen de naam van die pin tonen in het Shell-venster van Thonny.
Ontsolderen met een ontsoldeerpomp en ontsoldeerlint
Je moet soldeer verwijderen als een header aan de verkeerde kant zit, een led achterstevoren is gesoldeerd of je een onderdeel van een oud board wilt hergebruiken. Daarvoor zijn twee basisgereedschappen: de ontsoldeerpomp (een vacuümpomp), die een gat in één keer vrijmaakt, en ontsoldeerlint (een fijne koperen vlecht doordrenkt met flux), dat gesmolten soldeer door capillaire werking opzuigt. De pomp is beter om de gaten van through-hole-onderdelen vrij te maken en het lint is beter om overtollig soldeer van oppervlakken, bruggen en SMD-eilanden te verwijderen. Bij beide methoden maakt het toevoegen van een beetje vers soldeer aan het oude soldeer het werk makkelijker: de verse flux lost het oxide op en met meer gesmolten soldeer verplaatst de warmte zich beter. Op fabrieksprints die met loodvrij soldeer zijn gemaakt, verlaagt een beetje loodhoudend soldeer bovendien het smeltpunt van het mengsel.
Ontsolderen met een ontsoldeerpomp:
- Duw de zuiger omlaag tot hij vastklikt.
- Verwarm de verbinding met de bout en zorg dat het soldeer volledig gesmolten is.
- Zet de teflon mondstuk van de pomp loodrecht op de print op het gesmolten soldeer, vlak naast de bout.
- Til de bout op en druk direct op de knop van de pomp; de zuiger schiet terug en zuigt het soldeer op.
- Als het gat niet helemaal vrij is, voeg dan een beetje vers soldeer toe en herhaal. Open de pomp af en toe om het soldeer dat zich erin verzamelt te legen.
Ontsolderen met lint:
- Doe een beetje flux op het uiteinde van het lint; knip een deel dat al gebruikt en vol soldeer is, eraf.
- Leg het lint op het soldeer dat je wilt verwijderen.
- Druk de punt van de bout bovenop het lint; wanneer het soldeer smelt, zuigt het lint het op en wordt het zilverkleurig.
- Til het lint en de bout tegelijk op. Als je het lint wegtrekt nadat het soldeer is gestold, kun je het soldeereiland er ook af trekken.
- Knip het deel vol soldeer eraf en herhaal zo nodig met een schoon stuk. Maak als je klaar bent het fluxresidu schoon met alcohol.
Draden verbinden en krimpkous gebruiken
Bij het aansluiten van draden op motoren, batterijhouders, ledstrips of oplaadmodules is solderen veel betrouwbaarder dan jumperdraden: het komt niet los bij trillingen en de overgangsweerstand is laag. Strip eerst 5–7 mm isolatie van de draden en bundel de adertjes van een soepele draad door ze met je vingers te draaien. Vertin vervolgens elk uiteinde apart: wanneer je soldeer aanbrengt op de verwarmde draad, trekt het tussen de adertjes in en wordt het uiteinde stijf. Als je twee vertinde uiteinden tegen elkaar legt, is een korte aanraking met warmte genoeg om ze te verbinden.
- Schuif eerst de krimpkous erop: Schuif voor het verbinden een stuk krimpkous met de juiste diameter over een van de draden en houd het 3–4 cm van de verbinding vandaan, zodat de warmte het niet beïnvloedt.
- Strippen en vertinnen: Strip 5–7 mm van de uiteinden van beide draden, draai de adertjes en vertin ze.
- Verbinden: Leg de uiteinden naast elkaar of laat ze met de uiteinden over elkaar heen vallen; voor een sterkere verbinding kun je de adertjes om elkaar heen wikkelen.
- Solderen: Raak de verbinding aan met de bout, laat het soldeer tussen de adertjes vloeien en voeg zo nodig een klein beetje soldeer toe. Als soldeer helemaal tot onder de isolatie optrekt, wordt de draad stijf en breekt hij op die plek, dus verhit hem niet te lang.
- Laat afkoelen en controleer: Trek zachtjes aan de verbinding om de sterkte te testen en controleer of er geen scherpe adertjes uitsteken.
- Krimp de kous: Schuif de kous over de verbinding zodat hij aan elke kant minstens 5 mm overlapt en verwarm hem gelijkmatig met een heteluchtpistool. Een aansteker of de soldeerbout laat hem ongelijkmatig krimpen en kan hem verbranden.
Standaard krimpkous krimpt met een verhouding van 2:1, wat betekent dat de diameter bij verwarming halveert. De binnendiameter voor het krimpen moet dus iets groter zijn dan het dikste deel van de verbinding en de diameter na het krimpen kleiner dan de draad zelf. Gebruik voor verbindingen die buiten komen of nat kunnen worden krimpkous met kleefstof van 3:1; bij verwarming smelt de lijm erin en dicht hij de verbinding af. Als je draden op de aansluitingen van gelijkstroommotoren soldeert, vermindert een keramische condensator van 100 nF over de twee motoraansluitingen de elektrische ruis; de details staan in Een gelijkstroommotor aansturen met de L298N. Vertin draaduiteinden die in schroefklemmen gaan echter niet: na verloop van tijd kruipt het soldeer onder de druk van de schroef weg, komt de verbinding los en wordt het contactpunt warm. Gebruik voor die verbindingen adereindhulzen.
Veiligheid en ventilatie
- Adem de dampen niet in: De witte rook die je tijdens het solderen ziet, is geen lood maar brandende flux. Dampen van kolofonium irriteren de luchtwegen en langdurige blootstelling kan beroepsastma veroorzaken. Open een raam en gebruik een ventilator die de dampen van je gezicht af blaast, of een afzuiging met actieve koolstof.
- Let op het lood: Lood verdampt niet bij soldeertemperaturen; het echte risico is dat het van je handen in je mond terechtkomt. Eet niet tijdens het solderen, zet geen drinken op het bureau, was je handen met zeep als je klaar bent en laat geen soldeerresten op het bureau liggen.
- Draag een bril: Afgeknipte pootjes kunnen wegvliegen en kleine druppeltjes soldeer kunnen spatten als de flux opwarmt.
- Gebruik een standaard voor de bout: Leg de bout nooit op het bureau of op kabels; houd ook het snoer van de bout uit de buurt van de hete punt.
- Werk zonder stroom: Haal de USB-kabel los en verwijder de batterij van het board dat je soldeert; zorg er bij schakelingen met grote condensatoren eerst voor dat ze ontladen zijn.
- Koud water bij brandwonden: Houd de brandwond direct 20 minuten onder koud stromend water; doe er geen ijs of tandpasta op.
- Houd toezicht op kinderen: Kinderen die leren solderen moeten naast een volwassene werken; de punt is ongeveer 350 °C en blijft na het uitschakelen nog minuten heet.
- Schakel uit als je klaar bent: Haal de stekker van de bout uit het stopcontact, laat hem in de standaard afkoelen en ventileer de werkplek.
Projectideeën om solderen te oefenen
- Headers op sensormodules: Modules met 6–8 pinnen zoals de BME280 en BMP280 of de MPU6050 zijn ideaal voor je eerste header.
- Bedrading van een robotauto: Als je een Arduino-robotauto bouwt, soldeer je draden aan de motoraansluitingen en isoleer je de verbindingen met krimpkous.
- Ledstripaansluiting: Soldeer de draden voor 5V, GND en data op de soldeereilanden van een WS2812B NeoPixel-strip.
- Permanente schakeling: Maak van een schakeling die op een breadboard werkt een permanente door hem over te zetten op gaatjesprint.
- Klein board: Soldeer headers op een Arduino Pro Mini en controleer elke pin met de testsketch hierboven.
- Draagbare voeding: Bouw je eigen oplaadbare voedingspack met een TP4056-oplaadmodule en een batterijhouder.
- Je eigen printplaat: Als je eenmaal vertrouwd bent met solderen, ontwerp dan een printplaat met EasyEDA en maak van je schakeling een professioneel board.
Veelgemaakte fouten en hoe je ze oplost
| Probleem | Waarschijnlijke oorzaak | Oplossing |
|---|---|---|
| Soldeer vormt bolletjes op de punt van de bout en blijft niet plakken | Geoxideerde punt (dode punt) | Maak hem schoon in messingwol en vertin hem met puntvertinner |
| Soldeer blijft niet op het soldeereiland plakken en rolt rond het pootje | Het soldeereiland is niet verwarmd of is geoxideerd | Raak ook het soldeereiland aan met de punt, voeg flux toe, gebruik een bredere punt |
| Soldeer smelt maar stolt zodra het de verbinding raakt | Temperatuur te laag of punt te klein; een GND-vlak onttrekt de warmte | Verhoog de temperatuur met 20–30 °C of schakel over op een beitelpunt |
| Flux wordt direct zwart, veel rook | Temperatuur te hoog | Verlaag de temperatuur passend bij het soldeertype |
| De module werkt als je erop drukt en valt uit als je loslaat | Koude las | Voeg flux toe aan de verdachte pinnen en smelt ze opnieuw |
| USB valt weg of het board wordt heet als je het aansluit | Een 5V–GND-kortsluiting door een soldeerbrug | Zoek hem met een multimeter en verwijder de brug met flux en ontsoldeerlint |
| De header zit scheef | Alle pinnen zijn gesoldeerd zonder hem eerst vast te zetten | Verwarm één pin opnieuw en richt hem recht; gebruik de volgende keer de breadboardmethode |
| De krimpkous past niet over de verbinding | Hij is niet voor het solderen erop geschoven | Maak de verbinding los, schuif de kous erop en soldeer opnieuw |
Solderen is de toegangspoort om testschakelingen op een breadboard om te zetten in permanente, stevige projecten; na een paar pogingen voelt het solderen van een pinheader als een routineklusje van een paar minuten. Als de modules die je hebt gesoldeerd klaar zijn voor gebruik, vind je in de BlueGrays-app stap-voor-stap schakelschema's en code voor projecten zoals een I2C-LCD-display, een robotauto, WS2812B-leds en ledprojecten met de Raspberry Pi Pico.
Veelgestelde vragen
Welke temperatuur moet een soldeerbout hebben?
300–350 °C is een goed beginpunt voor loodhoudend soldeer (Sn63/Pb37 of Sn60/Pb40) en 350–380 °C voor loodvrij soldeer (SAC305). Probeer bij grote GND-vlakken en dikke draden eerst een bredere punt voordat je de temperatuur met 20–30 °C verhoogt. Temperaturen boven 400 °C slijten de punt snel, verbranden de flux en kunnen soldeereilanden van de print laten loskomen.
Hoe zie je of een soldeerverbinding koud is?
Een koude las ziet er grijs, mat, ruw of gescheurd uit en zit als een bal op het soldeereiland in plaats van er met een gladde curve in over te lopen. In de schakeling merk je het aan een verbinding die werkt als je erop drukt, uitvalt bij trillingen of af en toe wegvalt. Een beetje flux toevoegen en de verbinding opnieuw verwarmen tot het soldeer volledig vloeit, lost het meestal op.
Moet ik loodhoudend of loodvrij soldeer gebruiken?
Terwijl je leert, smelt loodhoudend soldeer (Sn63/Pb37 of Sn60/Pb40) bij een lagere temperatuur, vloeit het gemakkelijker en vergeeft het fouten. Loodvrij soldeer is verplicht in commerciële producten en is gezonder, maar heeft een hogere temperatuur en meer flux nodig. Welke je ook kiest, was je handen na het solderen en adem de dampen niet in.
Waarom blijft mijn soldeer niet plakken?
De meest voorkomende reden is dat de verbinding niet heet genoeg is: de bout raakt alleen het pootje of alleen het soldeereiland, of de punt is te klein. De tweede reden is oxidatie; als je punt zwart is geworden of het soldeereiland en het pootje geoxideerd zijn, kan het soldeer het oppervlak niet bevochtigen. Maak de punt schoon en vertin hem, voeg flux toe en raak het soldeereiland en het pootje tegelijk aan met de bout.
Waar dient flux bij het solderen voor?
Flux lost het oxide op de oppervlakken op en helpt gesmolten soldeer zich over het koper te verspreiden. Soldeertin heeft al flux in de kern, maar extra flux maakt het herstellen van bruggen, ontsolderen en het solderen van geoxideerde onderdelen veel makkelijker. Gebruik geen zure flux of pasta's die voor loodgieterswerk zijn gemaakt op elektronica; ze tasten de print na verloop van tijd aan.
Zijn soldeerdampen schadelijk?
Ja, de rook die tijdens het solderen opstijgt, is vooral brandende flux en het langdurig inademen van kolofoniumdampen kan leiden tot ademhalingsproblemen zoals astma. Lood verdampt niet bij soldeertemperaturen, maar kan van je handen in je mond terechtkomen. Werk met een open raam of een afzuiging en was je handen als je klaar bent.
Projecten om hierna te bouwen
Alle projecten bekijken
Raspberry Pi Pico ingebouwde led laten knipperen (Pico en Pico W)
Het openingsproject van de Raspberry Pi Pico-serie! We laten de groene ingebouwde led van de Pico knipperen om te controleren of het board werkt: het klassieke "Hello World" als eerste experiment. Je hebt geen externe onderdelen nodig, alleen de Pico en een USB-kabel. De code is geschreven in MicroPython, de taal die officieel door de Raspberry Pi Foundation wordt ondersteund.

Raspberry Pi Pico: een externe led aansturen (breadboard)
De volgende stap na de ingebouwde led van de Pico: sluit een externe led aan op een breadboard en bestuur hem via pin GP14. Je leert hoe je elke GPIO-pin van de Pico als uitgang gebruikt, de polariteit van de led (lang pootje = anode/+, kort pootje = kathode/–) en waarom een stroombeperkende weerstand (220Ω) een must is. Zonder weerstand loopt er te veel stroom door de led en kan hij doorbranden.

Een lcd-scherm gebruiken met I2C
Geef je Arduino een eigen scherm en laat hem zijn eerste bericht schrijven. Het lcd-scherm met twee regels sluit je aan met maar een paar draden; op de bovenste regel verschijnt een groet, daarna een…

Een bericht tonen op een 2x16-lcd-scherm
Je eerste stap naar tekst op een scherm. Het lcd-scherm met twee regels toont eerst een wachtbericht, schrijft dan een groet op de bovenste regel en typt op de onderste regel een woord letter voor…

Auto met Bluetooth-besturing en L298N
Verander je telefoon in een afstandsbediening en bestuur je eigen robotauto. De Arduino ontvangt via een Bluetooth-module commando's van een afstandsbedieningsapp op je telefoon en laat de wielen…

Obstakelvermijdende robot
Zin om een slim voertuig te bouwen dat zelf zijn weg vindt? De obstakelvermijdende robot scant voortdurend zijn omgeving dankzij de ultrasone sensor voorop.
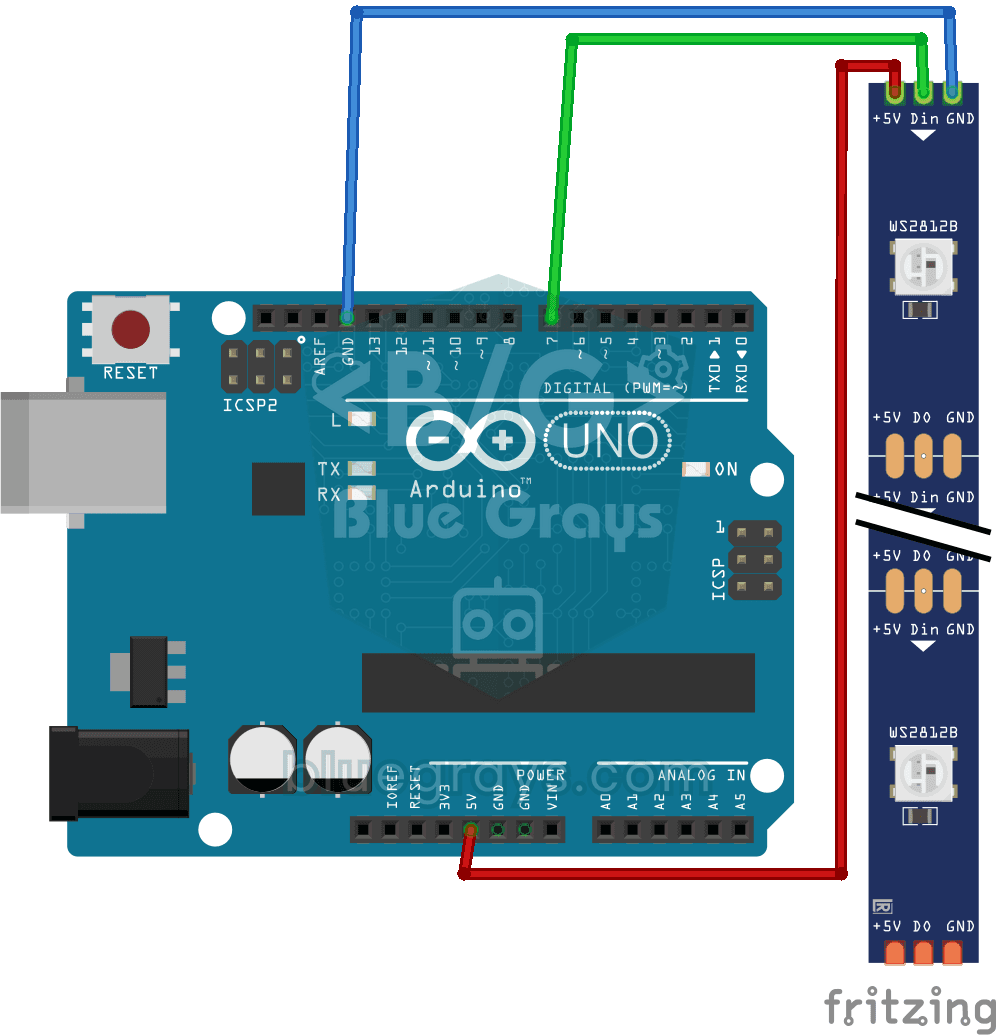
Een WS2812B-ledstrip gebruiken
Maak kennis met een slimme ledstrip waarvan je elk lampje apart kunt kleuren. De Arduino laat eerst de eerste vijf leds rood branden, zet een seconde later de andere vijf blauw, schakelt dan alles…

Slim bewateringsstation
Een tuinier die je planten zelf water geeft, zodat ze niet uitdrogen terwijl jij op vakantie bent.